


Viden
Støbningen af smeltet metal
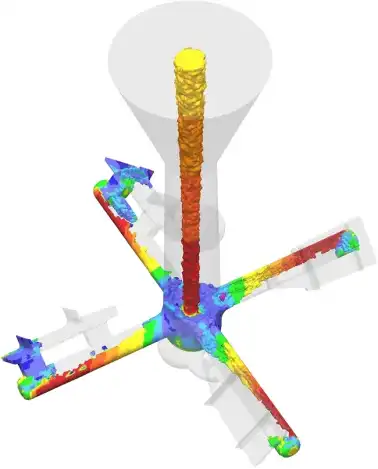
Størkningsprincippet, rækkefølgen og karakteristika for det smeltede metal under støbning er som følger:
Størkningsprincip: Støbning er en vigtig metalformningsproces, og dens kerneprincip ligger i udnyttelsen af metallers evne til at smelte til væske ved høje temperaturer og størkne tilbage til fast tilstand under afkølingsprocessen. Specifikt opvarmes råmaterialerne af metaller eller legeringer i støbeprocessen først til over deres smeltepunkter for at smelte fuldstændigt til flydende metaller med bestemte kemiske sammensætninger og passende temperaturer. Derefter, under påvirkning af tyngdekraften eller eksternt tryk, hældes det flydende metal glat ind i det forberedte formhulrum. Efterhånden som temperaturen gradvist falder, begynder det flydende metal at størkne og danner til sidst en støbeform med den ønskede form og størrelse i formhulrummet. Denne proces involverer ikke kun ændring af metallers fysiske tilstand, men ledsager også komplekse kemiske og metallurgiske reaktioner.
Størkningssekvens: Størkningssekvensen af smeltet metal påvirker direkte støbegodsets mikrostruktur og egenskaber og er hovedsageligt opdelt i tre typer: sekventiel størkning, samtidig størkning og mellemliggende størkning.
Under sekventiel størkning størkner barren gradvist fra kanten til midten, hvilket er befordrende for dannelsen af velarrangerede søjleformede krystaller. Det karakteristiske ved denne størkningsmåde er, at størkningszonen er relativt snæver, og vækstretningen af søjleformede krystaller er i overensstemmelse med retningen af varmestrømmen, hvilket resulterer i dannelsen af koncentrerede krympehulrum inde i barren. Selvom koncentrerede krympehulrum er bekvemme til efterfølgende bearbejdning, kan de også påvirke støbningens mekaniske egenskaber.
I mellemtiden, under størkningstilstanden, begynder alle dele af barren at størkne næsten samtidigt. Kornene i det flydende metal kan vokse frit og danne grove ligeaksede dendritter. Når disse grove dendritter forbinder med hinanden, omslutter de det resterende flydende metal, hvilket til sidst resulterer i spredte krympehulrum. Disse spredte krympehulrum er fordelt relativt ensartet, men de kan øge porøsiteten af støbegodset.
Mellemstørkning ligger mellem sekventiel størkning og samtidig størkning. I barren er der både søjleformede krystalområder og ligeaksede krystalområder. Denne størkningstilstand skaber til en vis grad en balance mellem fordele og ulemper ved de to krystaltyper, men den er sværere at kontrollere og kræver præcise procesparametre og strenge driftsprocedurer.
Størkningsegenskaber: Størkningsegenskaberne for smeltet metal påvirkes af flere faktorer, herunder kvaliteten af metalladningen, metallurgiske reaktioner under smeltning, støbematerialets egenskaber og formens ydeevne, interaktionen mellem formen og det flydende metal, hældeskemaet og dets procesparametre (såsom hældetemperatur og hældehastighed) samt størkningshastigheden, -retningen og -tilstanden bestemt af temperaturfeltet. Disse faktorer væves sammen og bestemmer i fællesskab støbegodsets endelige kvalitet og ydeevne.
Kvaliteten af metalladningen påvirker direkte renheden og sammensætningens ensartethed af det flydende metal, mens metallurgiske reaktioner under smeltning bestemmer det flydende metals kemiske egenskaber og mikrostruktur. Støbematerialets egenskaber og støbeformens ydeevne påvirker flydende metals fluiditet og varmeledning under størkningsprocessen. Samspillet mellem formen og det flydende metal, såsom fugtbarhed og grænsefladereaktioner, har også en væsentlig indflydelse på størkningsprocessen.
Valget af hældeskemaet og dets procesparametre er særligt afgørende. Hvis hældetemperaturen er for høj eller for lav, eller hældehastigheden er for høj eller for langsom, kan det føre til makroskopiske defekter såsom krympehulrum, porøsitet, gashuller, slaggeindeslutninger og urenheder samt revner i støbningen. Disse defekter påvirker ikke kun støbningens udseende og dimensionelle nøjagtighed, men kan også reducere dets mekaniske egenskaber og levetid betydeligt.
Derudover er størkningshastigheden af støbegods også begrænset af metallets og formens termiske fysiske egenskaber. Med hensyn til metallet størkner metaller med højt smeltepunkt, lav massefylde og lav latent varme relativt hurtigere, mens metaller med de modsatte egenskaber størkner langsommere. Med hensyn til støbeformen, jo større varmelagringskoefficienten for støbeformen er, det vil sige jo højere termisk ledningsevne og specifik varmekapacitet af støbematerialet, desto hurtigere størkningshastighed af støbningen. Disse forskelle i termiske fysiske egenskaber skal overvejes fuldt ud i design og drift af støbeprocessen for at sikre, at kvaliteten og ydeevnen af støbningen opfylder de forventede krav.
Vigor er eksperten i støbegods. Hvis du har spørgsmål, ønsker, udvikling af dele eller forbedring af din forsyningskæde, er du velkommen til at kontakte os på info@castings-forging.com

