


Viden
Filtreringsprocessen for smeltet jern (del 1)
Afsnit 1: Oversigt
Jernvæskefiltreringsprocessen refererer til proceduren for fjernelse af store urenheder såsom indeslutninger og slagger samt skadelige elementer og oxider fra jernvæsken gennem specielle anordninger eller materialer, hvorved jernvæsken renses og støbegods forbedres. Dens hovedformål er at reducere urenhedsindholdet i støbegods, sænke skrothastigheden, forbedre materialeegenskaberne af støbegods og forbedre overfladekvaliteten af støbegods.
I. Filtreringsprincipper og -metoder
1. Opretningsmekanisme: Under støbeprocessen placeres en filterskærm. Det flydende metal øger modstanden, når det hældes, ændrer sin strømningstilstand og flyder langsomt ind i formhulrummet. Dette gør det mindre sandsynligt, at det genererer hvirvler, sikrer en stabil fyldningsproces, reducerer sekundær oxidation og slaggeinklusion og er befordrende for flydende indeslutninger og den slaggeblokerende funktion af hældesystemet.
2. Mekanisk filtrering: Ved at vælge en filtersigte med en passende porestørrelse kan der anvendes mekaniske metoder til at bortfiltrere indeslutninger, der er større end porestørrelsen.
3. Kagefiltrering: Under mekanisk filtrering fanges mange indeslutninger større end porestørrelsen på filterskærmen. Efterhånden som antallet af indeslutninger stiger, dannes en filterkage ved indgangen til filterskærmen. Disse filterkager gør, at metalvæsken flyder tyndere og har en filtreringsfunktion, der muliggør sekundær filtrering.
4. Adsorption: Filterskærmen har et stort specifikt overfladeareal. Når metalvæsken strømmer gennem filterskærmen, opdeles den i små væskestrømsenheder, hvilket øger kontaktarealet mellem metalvæsken og filtermediet. Skadelige elementer og oxider i metalsmelten reagerer kemisk med overfladen af filterskærmen og adsorberes på den.
II. Filtrering af medier og udstyr
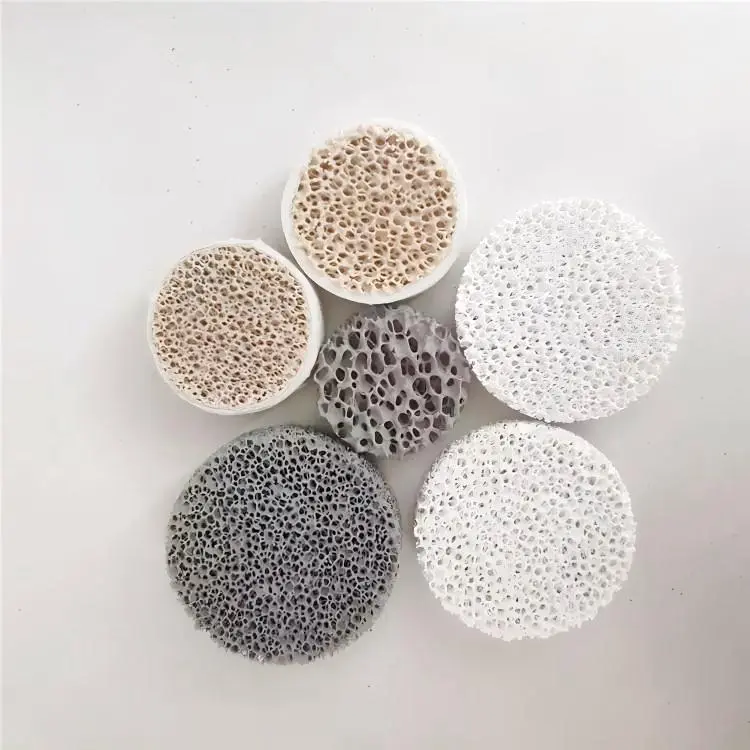
1. Filtreringsmedier: Almindeligt anvendte filtreringsmedier omfatter fiberfiltre (såsom alkalifri klud, glasfiberklud med høj silica osv.) og skumkeramiske filtre. Disse medier har en porøs struktur og kan fange urenheder i det smeltede jern.
2. Filtreringsudstyr: Det nødvendige filtreringsudstyr varierer afhængigt af filtreringsprocessen. For eksempel til mekanisk filtrering og filterkagefiltrering er der sædvanligvis behov for en filtreringsskærm og tilsvarende støtteanordninger; til adsorptionsfiltrering kan der være behov for specielle adsorptionsanordninger.
Afsnit 2: Typer af indeslutninger i støbejernsdele
Indeslutninger i støbejernsdele omfatter typer såsom sandpartikler, slagger, podemidler eller partikler af jernlegeringer, magnesiumslagge eller slagg og mikroskopiske indeslutninger osv.
I. Sandpartikler
Sandindeslutninger stammer fra løst sand eller erosion fra metalstrømmen. Sandpartikler i støbegods er normalt forårsaget af mønsterudstyr af dårlig kvalitet eller slidte indløbskopper og er også relateret til samspillet mellem sandpartikler og slagger. Slagg båret af metalstrømmen under hældning kan også trække sandpartikler fra støbesandet.
II. Slag
Slagge er et glasagtigt materiale dannet på grund af oxidation, erosion af ildfaste materialer, urenheder og virkningen af smeltet sand. Det kan bestå af MgO, CaO, SiO2, Al2O3, MnO, FeO, MnO, eroderede ildfaste materialer og forskellige sulfider, som størkner til store masser og flyder i metalvæsken.
III. Podemidler eller legeringspartikler, magnesiumslagge eller slagg
I gråt støbejern og duktilt støbejern er selve legeringen eller podemidlet uren og indeholder indeslutninger. Der er også mulighed for, at slagger kommer i kontakt med podemidlet og forhindrer dets opløsning.
I duktilt jern er der to typer magnesium-baserede indeslutninger, magnesiumsulfid (MgS) og magnesiumoxid (MgO). Disse danner klynger under magnesiumbehandlingen på grund af reaktionen mellem svovl eller ilt og er meget hårde. Slagg er et tyndt, klæbrigt lag af magnesiumsilikat, der dannes i metalvæsketransporten og det turbulente hældesystem.
IV. Mikroskopiske indeslutninger
Forskellige typer af fine indeslutninger, såsom titaniumcarbonitrid, vanadiumcarbonitrid, andre nitrider, FeO, A1203 osv. Selvom mængden af disse indeslutninger kan være stor, er de sædvanligvis meget små og spredes minutiøst. Deres hårdhed har indflydelse på slid, erosion og forarbejdning.
Afsnit 3: Kilder og elimineringsmetoder for inklusioner
I. Kilder
1. Ladningsmaterialer: Hvis ladningsmaterialerne er stærkt rustne eller forkert opbevaret, kan indeslutningsindholdet i det smeltede metal overstige standarden.
2. Smelte- og opløsningsbehandling: Under processer som podningsbehandling, sfæroidiseringsbehandling og raffineringsbehandling, hvis procesparametrene er uhensigtsmæssige eller operationen er forkert, kan slagger trænge ind i det smeltede metal.
3. Kerne- og formsandstyrke: Hvis styrken af kerne- og formsand er utilstrækkelig til at modstå påvirkningen af højtemperatursmeltet metal, vil det forårsage sandskylning.
Sekundær oxidation: På grund af støbningens struktur eller ukorrekt design af portsystemet sprøjter det smeltede metal voldsomt under hældeprocessen og danner sekundære indeslutninger.
II. Metoder:
1. Brug kvalificerede og rene ovnmaterialer og undgå friluftsopbevaring.
2. Udvikl en rimelig smelte- og mellembehandlingsproces og følg nøje procedurerne.
3. Sørg for tilstrækkelig kernestyrke. Harpiksprocesser kan anvendes, og specielle materialer kan bruges i områder, der er udsat for kraftige termiske chok.
4. Design portsystemet rimeligt for at forhindre sprøjt af smeltet metal, tilføj slaggefælder og forlænger løberen.
5. Brug filtre osv. Blandt dem er filtre den mest effektive foranstaltning til at reducere og eliminere indeslutninger og porøsitetsdefekter.
Vigor-teamet har stor erfaring med støbegods. Hvis du har spørgsmål eller ønsker at hjælpe med noget, er du velkommen til at kontakte os på info@castings-forging.com

