


Viden
Klassificering af metalindeslutninger i støbegods og deres indvirkning på ydeevne
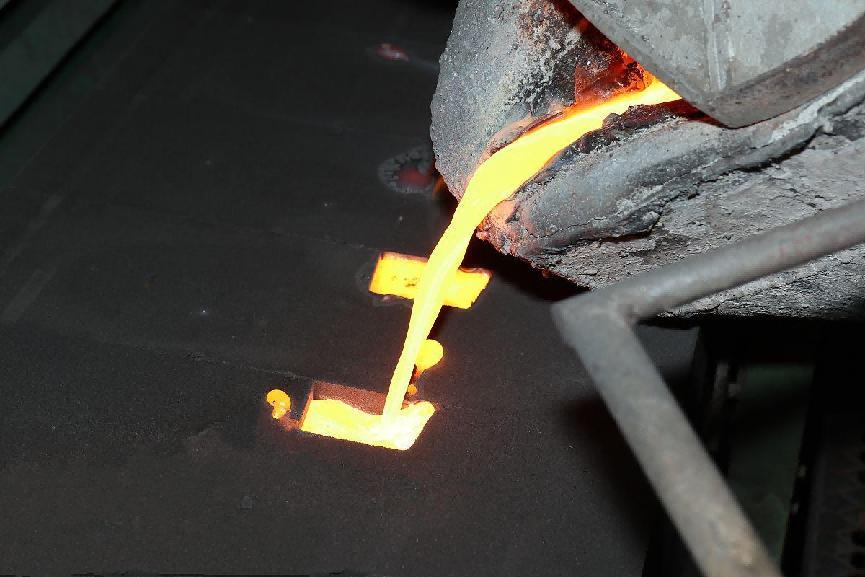
Metalliske indeslutninger i stål, som er en central defekt i den metallurgiske proces, forstyrrer ikke kun kontinuiteten i metalmatricen, men reducerer også materialets ydeevne betydeligt gennem spændingskoncentrationseffekter, revnedannelsesmekanismer og andre veje. I henhold til deres morfologiske egenskaber og dannelsesmekanismer kan metalliske indeslutninger klassificeres i tre hovedkategorier: fremmedmetalfragmenter, svejseprocesindeslutninger og støbespecifikke strukturer. Deres fysiske og kemiske egenskaber og fordelingsmønstre bestemmer direkte stålets mekaniske egenskaber, forarbejdningsydeevne og korrosionsbestandighed.
I. Klassificeringssystem for metalindeslutninger
(1) Fremmede metalfragmenter
Denne type inklusion stammer hovedsageligt fra den resterende jernlegering, der ikke smeltes fuldstændigt under stålfremstillingsprocessen. Den typiske morfologi er uregelmæssige kantede partikler, hvor hovedkomponenterne er metaller med højt smeltepunkt, såsom wolfram og molybdæn. Når størrelsen af legeringstilsætningsstoffet overstiger 30 mm, øges risikoen for ufuldstændig smeltning betydeligt. For eksempel, under vakuuminduktionssmeltning af hurtigstål, hvis størrelsen af ferrovanadium ikke kontrolleres til under 20 mm, vil de resterende vanadiumpartikler forårsage, at skæreværktøjets kant knækker. Farerne er som følger:
1. Unormal mikrohårdhed: Vickers-hårdheden af wolframindeslutninger kan nå 800-1200HV, hvilket er 3-4 gange så hård som basismaterialet (200-300HV).
2. Kilde til udmattelsesrevner: Under vekslende belastninger forårsager kantede partikler spændingskoncentrationskoefficienter på 3-5 gange, hvilket accelererer revneudbredelsen.
3. Forringelse af forarbejdningsydelsen: Under valsning fører det til overfladerevner, hvilket reducerer udbyttet med 15-30%.
(2) Inkluderinger af svejseprocessen
1. Wolframinklusionsdefekt: Ved wolfram-inertgassvejsning (TIG) kan dråberne fra wolframelektrodespidsen ikke trænge helt ind i smeltebadet, når strømmen er under 120 A, og der dannes hvide, klare, sfæriske partikler med diametre fra 0.2 til 1.5 mm. Et svejseeksperiment på en flymotorturbine viste, at wolframinklusionsdefekter reducerede udmattelseslevetiden med 62 %.
2. Fænomen med sfæriske inklusioner: Sfæriske inklusioner dannet af smeltebadet, der indkapsler metalsprøjt, hovedsageligt bestående af jernoxid. Ved trykbeholdersvejsning forårsager sfæriske inklusioner en 40% reduktion i svejseslagstyrken og skal elimineres gennem flere slibeomgange.
(3) Støbning af specialkonstruktioner
1. Koldslaggefejl: Overfladeoxiderede metalklumper (0.5-3 mm i størrelse) indfanges i det smeltede stål under støbeprocessen, hvilket resulterer i en gradient i sammensætningen fra overflade til center. Ved støbning af krumtapaksler til biler forårsager koldslagge udsving i overfladehårdheden på op til 50 HRC, hvilket fører til for tidligt slid.
2. Indeslutninger: Unormale eutektiske strukturer dannet ved lokal sammensætningsadskillelse, såsom (Cr,Mo)6C-type karbider i Cr-Mo-stål. Ved støbning af gasturbineblade reducerer indeslutninger krybestyrken ved høj temperatur med 28 %.
II. Flerdimensionel indvirkning af metalindeslutninger på stålegenskaber
(1) Mekanisme for nedbrydning af mekaniske egenskaber
1. Styrkeudsving:
- Mikroskopiske indeslutninger (<1 μm ) kan øge flydespændingen med 5-10% gennem kornforfining.
- Makroskopiske indeslutninger (>100 μm ) forårsager en reduktion i trækstyrken på 15-20%. For eksempel forkortede Al₂O₃ - indeslutninger på 150 μm i et bestemt lejestål kontaktudmattelseslevetiden med 73%.
2. Dæmpning af sejhed:
- Sulfidindeslutninger (MnS) forårsager hydrogeninduceret revnedannelse, hvilket reducerer slagenergien fra 120J til 35J ved -20 ℃.
- Den skarpe hjørneeffekt af aluminiumoxidindeslutninger reducerer KIC-værdien for brudstyrken med 40 %. Andelen af sprødbrudulykker i en bestemt trykbeholderstål blev tredoblet på grund af indeslutninger.
3. Tab af plasticitet:
• Forlængelsen aftager eksponentielt med stigende inklusionsindhold. Når arealfraktionen af inklusioner overstiger 0.5 %, falder forlængelsen med 50 %.
• Arealreduktionen er følsom over for størrelsen af indeslutninger. Indeslutninger med en tykkelse på 10 μm reducerer arealreduktionen med 25%, mens indeslutninger med en tykkelse på 100 μm forårsager en reduktion på 45%.
(2) Begrænsninger på bearbejdningsydelse
1. Forringelse af skæreevne:
- Hårde indeslutninger (såsom TiN) øger værktøjsslidgraden med 3 til 5 gange. Ved præcisionsgearbearbejdning faldt værktøjslevetiden fra 800 stykker pr. skærkant til 150 stykker pr. skærkant på grund af indeslutninger.
- Plastindeslutninger (MnS) forårsager ophobning af kanter, hvilket forværrer overfladeruhedens Ra-værdi fra 0.8 μm til 3.2 μm.
2. Begrænset formbarhed:
• I dybtrækningsstålplader reducerer indeslutninger på 0.5 μm -niveau cupping-værdien med 20 %, hvilket får øredannelsesraten til at øges med 15 %.
• Under smedning forårsager indeslutninger revner. Skrotprocenten for en bestemt skaftdel faldt fra 8 % til 1.2 % på grund af indeslutningskontrol.
(3) Nedbrydningsveje for korrosionsbestandighed
1. Acceleration af galvanisk korrosion:
- Inklusioner af forskellige metaller (såsom Cu-partikler) danner mikroceller med basismetallet, hvilket øger punktkorrosionsraten med 2-3 størrelsesordener.
- Et stål, der blev brugt i en bestemt offshore-platform, oplevede på grund af 0.1% Cu-indeslutninger en årlig stigning i korrosionshastigheden fra 0.02 mm til 0.15 mm.
2. Følsomhed over for spændingskorrosion:
• I kloridmiljøer reducerer spændingskoncentrationen ved spidserne af indeslutninger den kritiske spændingskorrosionsspænding σth med 60 %.
• I stål til atomkraftudstyr udgør andelen af spændingskorrosionsulykker forårsaget af indeslutninger 42 %.
III. Analyse af typiske tilfælde og kontrolstrategier
(1) Hændelse med brud på flymotorblad
Turbinebladet på en bestemt type flymotor brækkede efter 1,200 driftstimer. Fejlanalysen afslørede følgende:
1. Inklusionskarakteristika: TiN-partikler med en størrelse på 0.8 mm og en hårdhed på 2,200 HV.
2. Brudmekanisme: Spændingskoncentration ved inklusionsspidsen initierede udmattelsesrevner, som hurtigt udbredte sig ved 820 ° C.
3. Kontrolforanstaltninger:
- Implementer en dobbeltproces med vakuuminduktionssmeltning efterfulgt af elektroslaggeomsmeltning.
- Forbehandling af råmaterialer: Knus Ti-legeringen til en partikelstørrelse på mindre end 15 mm.
- Smeltekontrol: Oprethold en overhedning på 120 ° C for at sikre fuldstændig opløsning af TiN.
(2) Forbedring af udmattelsessvigt i bilgear
Gearkassen på en tung lastbil oplevede overfladeafskalning efter 300,000 kilometer. Analyse af den grundlæggende årsag:
1. Inklusionspåvirkning: Al₂O₃- inklusioner på 0.3 mm førte til en 55% reduktion i kontaktudmattelsesstyrken.
2. Forbedringsplan:
- Optimer deoxidationsprocessen: Brug Al-Ca-komposit-deoxidationsmiddel.
- Raffinering: RH vakuumcirkulationsafgasning for at reducere [O] fra 30 ppm til 15 ppm.
- Beskyttelse mod kontinuerlig støbning: Kontroller basiciteten af beholderdækslet mellem 3.0 og 3.5.
3. Effektverifikation: Gearets udmattelseslevetid blev øget til 800,000 kilometer, hvilket nåede 2.6 gange designkravet.
IV. Grænseopdagelsesteknologi og kontrolretning
(1) Multimodal detektionsteknologi
1. Ultralydsdetektion: Detektionsraten for metalindeslutninger ≥ 2 mm er 95 %, hvor det karakteristiske signal er bundbølgedæmpning med høj amplitude.
2. Tilbagespredt elektronbilleddannelse: Identificerer wolframindeslutninger (W-indhold > 95%) gennem sammensætningsforskelle med en rumlig opløsning på 0.1 μm.
3. Fuldautomatiseret elektronmikroskopianalyse: ParticleX-systemet muliggør automatisk statistik på 300 inklusioner i timen, hvilket øger effektiviteten med 20 gange sammenlignet med manuelle metoder.
(II) Innovation i processtyring
1. Elektromagnetisk rensningsteknologi: Ved at påføre et alternerende magnetfelt på det smeltede stål, aggregerer indeslutningerne til større partikler og flyder op. Efter at et bestemt specialstålværk tog denne teknologi i brug, faldt den samlede mængde indeslutninger med 42%.
2. Optimering af formens strømningsfelt: Ved at bruge en turbulensundertrykker + dæmningsstruktur steg inklusionsfloatationsraten fra 68% til 89%.
3. Beskyttende hældning ved kontinuerlig støbning: Det lange dysesystem + den nedsænkede indgangsdyseforseglingssystem holder den sekundære oxidationsiltforøgelse inden for 0.5 ppm.
V. Konklusion og Outlook
Indflydelsen af metalliske indeslutninger på stålets egenskaber viser en betydelig størrelseseffekt og sammensætningsafhængighed:
1. Når størrelsen af indeslutninger er større end 50 μm , er reduktionen af udmattelseslevetiden lineært relateret til størrelsen (R² = 0.92).
2. Skaden på sejhed forårsaget af sprøde indeslutninger (Al₂O₃ ) er 2.3 gange så stor som for plastiske indeslutninger (MnS).
3. Ved at anvende den kombinerede deoxidation + elektromagnetisk rensning + tragtflowkontrolteknologi kan renheden nå ASTM E45 standardklasse A (totalt inklusionsareal < 0.05%).
De fremtidige udviklingsretninger bør fokusere på:
1. Udvikling af et intelligent system til overvågning af inklusion for at opnå realtidskontrol af stålproduktionsprocessen.
2. Forskning i reguleringsteknologien for nanoskala-inklusioner og udforskning af deres forstærkningsmekanismer.
3. Etablering af en maskinlæringsbaseret prædiktionsmodel for inklusion og ydeevne til at guide præcis smeltning.
Ved at kontrollere morfologien, størrelsen og fordelingen af metalliske indeslutninger gennem et system kan stålets pålidelighed forbedres betydeligt, hvilket giver materialestøtte til fremstilling af avanceret udstyr.
Vigor har mere end 20 års erfaring og et professionelt team inden for støbning og smedning. Hvis du har spørgsmål eller mangler at lave produkter, er du velkommen til at kontakte os på info@castings-forging.com

