


Viden
Super rustfrit stål - Fuldt austenitisk 904L
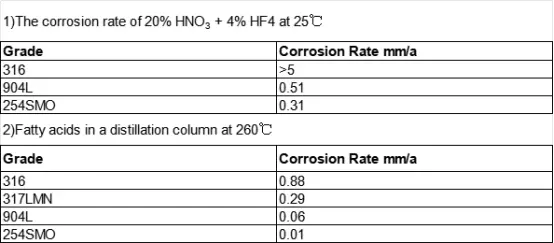
Superaustenitisk rustfrit stål 904L er et højtlegeret austenitisk rustfrit stål med et lavt kulstofindhold. Det har fremragende korrosionsbestandighed i fortyndet svovlsyre og er specielt designet til miljøer med alvorlige korrosive forhold. Med et højt kromindhold og tilstrækkeligt nikkelindhold giver tilsætningen af kobber det stærk syrebestandighed, især høj modstandsdygtighed over for kloridpitting og spændingskorrosion. Det er mindre tilbøjeligt til korrosionspletter og revner og har en lidt bedre modstandsdygtighed over for pittingkorrosion end andre stålkvaliteter. Det har god bearbejdelighed og svejsbarhed og kan bruges i trykbeholdere.
Ydeevne
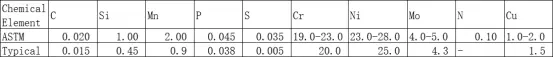
1. 904L Kemisk grundstof
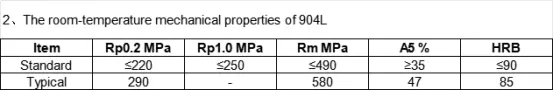
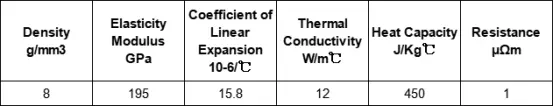
Fysiske egenskaber ved 904L
• Densitet: 8.00 g/cm³
• Smeltepunkt: 1300 - 1390 ℃
• Trækstyrke: σb ≥ 520 MPa
• Forlængelse: δ ≥ 35%
Rustbeskyttelse
Produktions- og forarbejdningsydelse
1) Svejseevne
Ligesom almindeligt rustfrit stål kan 904 L svejses med forskellige svejsemetoder. De mest almindeligt anvendte svejsemetoder er manuel lysbuesvejsning eller inert gasbeskyttet svejsning. Elektrode- eller trådmetallet er baseret på basismaterialets sammensætning og har en højere renhed med et højere molybdænindhold end basismaterialet. Generelt er forvarmning ikke nødvendig før svejsning, men ved kolde udendørsoperationer kan samlingsområdet eller tilstødende områder opvarmes ensartet for at undgå vanddampkondensation. Bemærk, at den lokale temperatur ikke bør overstige 100 °C for at undgå kulstofophobning og intergranulær korrosion. Under svejsning tilrådes det at bruge en lille varmetilførsel, kontinuerlig og hurtig svejsehastighed. Generelt er der ingen varmebehandling nødvendig efter svejsning. Hvis varmebehandling er nødvendig, skal den opvarmes til 1100-1150 °C og derefter afkøles hurtigt.
2) Bearbejdningsydelse
Bearbejdningsegenskaberne for 904 L ligner dem for andre austenitiske rustfrie ståltyper. Under bearbejdningsprocessen er der en tendens til, at værktøjet sætter sig fast, og at der opstår deformationshærdning. Der bør anvendes hårdlegeringsværktøjer med positiv spånvinkel, og svovlbehandlede og klorerede olier bør anvendes som skærekølemidler. Udstyr og proces bør designes til at minimere deformationshærdning. Langsomme skærehastigheder og tilspændingshastigheder bør undgås under skæreprocessen.
Ansøgningsfelter
Petroleum og kemisk industri
Reaktorer, varmevekslere, rørledninger osv. yder fremragende resultater i håndteringen af stærkt ætsende væsker såsom svovlsyre og fosforsyre.
Røggasafsvovling
Røgkanaler, absorptionstårne og sprøjtesystemer i røggasafsvovlingssystemer på kraftværker kan modstå høje temperaturer og korrosive udstødningsgasser.
Havteknik
Det anvendes almindeligvis i havvandsbehandlingssystemer og skibskomponenter og har enestående modstandsdygtighed over for spaltekorrosion og spændingskorrosion.

