


Viden
Løsninger til fejl i saltspraytesten efter passivering af støbegods i rustfrit stål
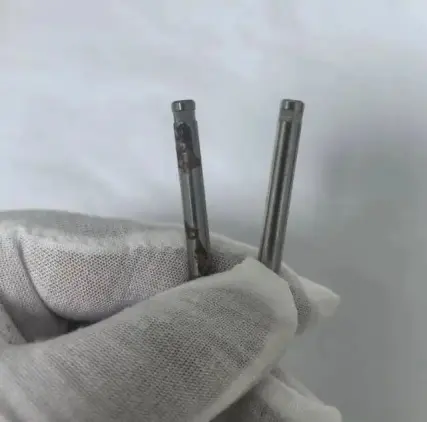
Saltspraytestning er en central metode til evaluering af passiveringseffekten af rustfrit stål. Ved at simulere det korrosive miljø i den marine atmosfære verificeres passiveringsfilmens korrosionsbestandighed. Mange virksomheder støder dog stadig på problemer med at fejle i saltspraytest efter passivering, hvilket manifesterer sig som rustpletter, hvide pletter eller korrosionsprodukter på overfladen. Denne artikel vil give en systematisk tjekliste til at analysere de mulige årsager til testfejl trin for trin, fra præ-passiveringsbehandling, passiveringsproces, post-passiveringsbehandling til saltspraytestens drift, og tilbyde løsninger.
I. Forbehandling før passivering: Et svagt fundament fører til kollaps
Formålet med forbehandling før passivering er at sikre, at overfladen af rustfrit stål er ren og fri for kontaminering, hvilket giver et godt grundlag for dannelsen af passiveringsfilmen. Hvis forbehandlingen ikke er grundig, vil passiveringsfilmen ikke blive jævnt fordelt, hvilket resulterer i, at saltspraytesten ikke består.
1. Ufuldstændig oliefjernelse
- Fænomen: "Oliepletter" opstår på overfladen efter passivering, og disse pletter er tilbøjelige til korrosion under saltspraytesten.
- Fejlfindingsmetoder:
- Vandfilmtest: Skyl overfladen med rent vand. Hvis der ikke kan dannes en sammenhængende vandfilm (kontaktvinkel > 10 ° ), indikerer det resterende olie.
- Infrarødspektroskopianalyse: Kontrollér for tilstedeværelsen af organiske rester (såsom fedt, skærevæsketilsætningsstoffer) på overfladen.
2. Ufuldstændig rustfjerning
- Fænomen: "Flydende rust" fremkommer på overfladen efter passivering, og rustpletter udvider sig under saltspraytestning.
- Fejlfindingsmetoder:
- Visuel inspektion: Brug et forstørrelsesglas til at observere overfladen. Hvis der er ufjernede oxidskal eller rustprodukter, indikerer det utilstrækkelig rustfjerning.
- Blå prik-test: Dryp kaliumferricyanidopløsning på overfladen. Hvis der opstår blå pletter (Fe³⁺ reagerer med kaliumferricyanid og danner preussisk blå) inden for 30 sekunder, indikerer det eksponeret basismateriale.
II. Passiveringsproces: Parameter ude af kontrol, filmkvalitet ikke op til standarden
Kernen i passiveringsprocessen er at kontrollere parametre som koncentration, temperatur og tid for passiveringsopløsningen for at sikre dannelsen af en tæt og ensartet passiveringsfilm. Hvis parametrene er ude af kontrol, vil passiveringsfilmens kvalitet ikke opfylde kravene i saltspraytesten.
1. Utilstrækkelig koncentration af passiveringsopløsning
- Fænomen: Passiveringsfilmen er tynd og ujævn, og rustpletter opstår tidligt i saltspraytesten.
- Fejlfindingsmetoder:
o Titreringsmetode: Test regelmæssigt koncentrationen af oxiderende stoffer i passiveringsopløsningen for at sikre, at den opfylder proceskravene.
o Måling af filmtykkelse: Brug et ellipsometer eller røntgenfotoelektronspektroskopi (XPS) til at måle tykkelsen af passiveringsfilmen (typisk 5-15 nm).
- Løsninger:
o Tilsæt passiveringsmiddel: Suppler til den angivne koncentration baseret på testresultaterne.
o Udskift passiveringsopløsningen: Hvis passiveringsopløsningen er ældet (f.eks. pH-afvigelse, ophobning af urenheder), skal den udskiftes helt med en ny opløsning.
2. Upassende passiveringstemperatur eller -tid
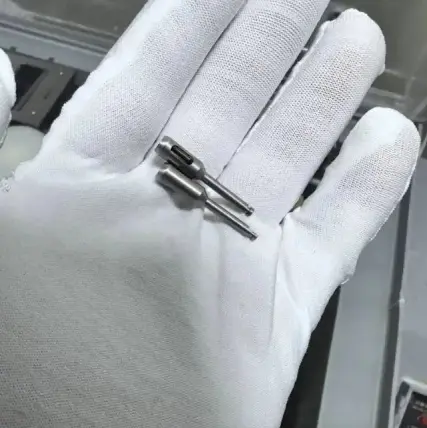
- Fænomen: Passiveringsfilmen er enten for tyk (tilbøjelig til revner) eller for tynd (utilstrækkelig korrosionsbestandighed), hvilket manifesterer sig som lokal eller ensartet korrosion i saltspraytests.
- Fejlfindingsmetoder:
- Temperaturregistrering: Brug et termometer eller en datalogger til at overvåge, om temperaturen i passiveringsopløsningen er inden for procesområdet.
- Tidskontrol: Tidsindstil passiveringsperioden præcist for at undgå, at den bliver for lang eller for kort.
III. Efterbehandling efter passivering: Detaljer bestemmer succes eller fiasko
Rengøring, tørring og behandling af passiveringsfilmen efter passivering påvirker direkte passiveringsfilmens stabilitet og korrosionsbestandighed. Hvis den ikke håndteres korrekt, kan passiveringsfilmen svigte for tidligt i saltspraytests.
1. Ufuldstændig rengøring
- Fænomen: Resterende passiveringsopløsning forårsager "hvide pletter" på overfladen, som først er tilbøjelige til korrosion i saltspraytests.
- Fejlfindingsmetoder:
- pH-papirtest: Tør overfladen af med pH-papir. Hvis pH-værdien afviger fra neutralitet (f.eks. pH < 2 efter salpetersyrepassivering), indikerer det utilstrækkelig rengøring.
- Ionkromatografianalyse: Kontroller, om der stadig er ætsende ioner, såsom Cl⁻ og NO₃⁻ , på overfladen.
- Løsninger:
- Flertrinsskylning: Skyl med rent vand → Neutraliser → Skyl med rent vand for at sikre, at pH-værdien vender tilbage til 6-8.
- Ultralydsrensning: For komplekse formede dele skal du bruge en ultralydsrenser til at fjerne resterende passiveringsopløsning fra døde hjørner.
2. Utilstrækkelig tørring
- Fænomen: Resterende fugt på passiveringsfilmens overflade danner "vandpletter" under saltspraytestning, hvilket fremskynder lokal korrosion.
- Inspektionsmetoder:
- Visuel inspektion: Tør overfladen af med et tørt papirhåndklæde. Hvis papirhåndklædet bliver fugtigt, indikerer det utilstrækkelig tørring.
- Fugtmåling: Brug en Karl Fischer fugtighedsmåler til at teste overfladefugtigheden (skal være <0.1%).
- Løsninger:
- Tryklufttørring: Brug oliefri trykluft til at tørre overfladen for at forhindre fugtrester.
- Tørrebehandling: For præcisionskomponenter, brug en ovn (60-80 ° C) til at tørre i 10-15 minutter for at sikre fuldstændig overfladetørhed.
IV. Saltspraytestoperationer: Standardiseret udførelse for at undgå fejlvurderinger
Standardiseringen af salttågetestoperationer påvirker direkte nøjagtigheden af testresultaterne. Forkerte testoperationer kan føre til falske fejl (såsom utilstrækkelig salttågeaflejring, temperaturafvigelse osv.).
1. Utilstrækkelig saltsprayaflejring
- Fænomen: Graden af overfladekorrosion efter testen er mindre end forventet, men den faktiske passiveringsfilmkvalitet opfylder standarden.
- Fejlfindingsmetoder:
- Måling af salttågeaflejring: Brug en målecylinder til at opsamle salttåge, og sørg for, at aflejringen er 1-2 ml/80 cm² · t (i overensstemmelse med ISO 9227).
- Kontrol af sprøjteensartethed: Brug testpapir eller et spejl til at observere, om sprøjtesprayen dækker hele testområdet jævnt.
- Løsninger:
- Juster sprøjtetrykket: Juster sprøjtetrykket til det angivne område (f.eks. 0.07-0.17 MPa) i henhold til saltsprøjtekammerets manual.
- Rengør dyserne: Rengør dyserne regelmæssigt for at forhindre saltaflejringer i at tilstoppe og forårsage ujævn sprøjtning.
2. Test afvigelse mellem temperatur og fugtighed
- Fænomen: Overfladekorrosionstypen efter testning lever ikke op til forventningerne (f.eks. grubetæring i stedet for ensartet korrosion).
- Fejlfindingsmetoder:
- Temperaturregistrering: Brug en temperatursensor til at overvåge temperaturen inde i testkammeret og sørg for, at den overholder standarden (f.eks. 35 ± 2 ° C til neutral salttågetest).
- Fugtighedsmåling: Brug et hygrometer til at måle fugtigheden inde i testkammeret og sørg for, at den relative luftfugtighed er > 95 %.
- Løsninger:
- Kalibrer udstyr: Kalibrer regelmæssigt temperatur- og fugtighedsregulatorerne i saltspraykammeret for at sikre, at nøjagtigheden opfylder kravene.
- Forsegl testkammeret: Kontroller, om tætningslisten på testkammerdøren er gammel, og udskift den om nødvendigt for at forhindre, at udefrakommende luft trænger ind og påvirker temperatur og fugtighed.
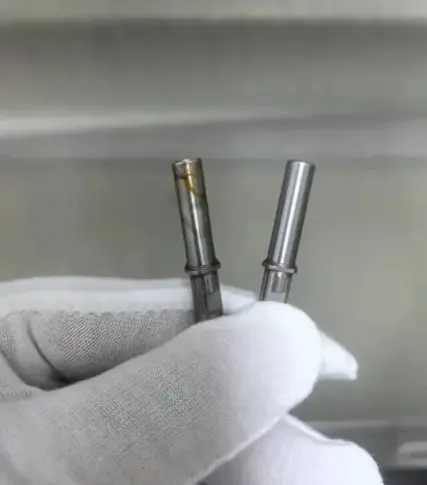
Fejl i passivering af rustfrit stål i saltspraytest skyldes ofte tab af kontrol i et af følgende trin: forbehandling, passiveringsproces, efterbehandling eller testdrift. Ved at bruge følgende systematiske tjekliste kan den grundlæggende årsag til problemet hurtigt identificeres:
1. Forbehandling før passivering:
- Er oliefjernelsen grundig (vandfilmtest, infrarødspektroskopi)?
- Er rustfjerningen grundig (visuel inspektion, blue dot-test)?
2. Passiveringsproces:
- Er koncentrationen af passiveringsopløsningen op til standarden (titrering, måling af filmtykkelse)?
- Er passiveringstemperaturen og -tiden kontrollerbar (temperaturregistrering, tidsstyring)?
3. Efterbehandling efter passivering:
- Er rengøringen grundig (pH-papir, ionkromatografi)?
- Er tørringen tilstrækkelig (visuel inspektion, fugtighedsbestemmelse)?
4. Saltspraytest:
- Er salttågeaflejringen tilstrækkelig (opsamling med måleglas, sprøjteensartethed)?
- Er testtemperaturen og luftfugtigheden inden for afvigelsesområdet (temperaturregistrering, fugtighedsdetektion)?
Ved systematisk at adressere og løse ovenstående problemer kan beståelsesraten for saltspraytests for passiveret rustfrit stål forbedres betydeligt, hvilket sikrer, at passiveringsfilmens korrosionsbestandighed opfylder kravene. Husk: Saltspraytestning er ikke kun en verifikationsmetode, men også et "kompas" til optimering af passiveringsprocessen.
Vigor-teamet har mere end 20 års erfaring inden for produktion af støbegods i rustfrit stål og en robust forsyningskæde med forskellige behandlinger. Hvis vi kan hjælpe med noget, eller hvis du ønsker at udvikle dele, bedes du kontakte os på info@castings-forging.om

