


Viden
Optimering af støbeprocessen for integreret støbt stålakselhus
Som reaktion på krympehulrumsdefekten i navet på den integrerede akselhusstøtte og deformationen i nogle områder af støbegodset, blev støbeprocessen optimeret. Det integrerede akselhus blev modelleret i 3D ved hjælp af Creo-software, og støbeprocessen blev simuleret ved hjælp af numerisk simuleringssoftware. Simuleringsresultaterne afspejlede placeringen af krympehulrums- og porøsitetsdefekter i støbegodset. Baseret på resultaterne fra de tidligere prøveproduktioner blev den oprindelige procesplan optimeret. Gennem simuleringsresultaterne og prøveproduktionen af prøver reducerede den optimerede plan effektivt krympehulrumsdefekter og deformation uden for tolerancen og forbedrede produktkvalificeringsraten.
Det integrerede akselhus anvendes primært til bærende aksler på specialkøretøjer og er en af kernekomponenterne i akselsystemet. Dets arbejdsforhold omfatter høj højde, salt-alkali, ørken og andre områder med flere terræner og flere breddegrader. Under fuld belastning skal det modstå høje stødbelastninger. For en bestemt type integreret akselhus af støbt stål er det på grund af de isolerede hotspots ved understøtningen og andre dele vanskeligt at opnå en tæt struktur, hvilket påvirker de mekaniske egenskaber af det integrerede støbte akselhus og ikke opfylder kravene til støbning.
Denne type integreret akselhus er lavet af ZG40Mn-materiale. Støbegodsets struktur er vist i figur 1 med dimensioner på cirka 2160 mm × 400 mm × 314 mm, vægtykkelse fra 15 mm til 25 mm, og støbeemnets vægt er omkring 300 kg.
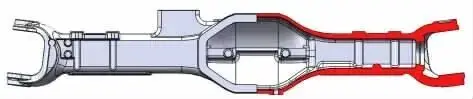
Figur 1 Skematisk oversigt over den tredimensionelle model af støbegodset
-------------------------------------------------- ---------------
1. Oprindelig procesplan og analyse
Figur 2 viser den oprindelige støbeprocesplan for det integrerede akselhus. Denne plan anvender natriumsilikatsandteknologi med en to-kasse støbeproces. Overfladen af sandformen og kernen er belagt med alkoholbaseret maling to gange. φ70 mm riser er placeret over akselhuset, og en 230 mm×En 75 mm oval indvendig forhøjning er placeret over akselhusets støtte. To φ120mm×200 mm stigninger er placeret i enderne af akselhuset til styrespindsportene. Huller mindre end φ30 mm er ikke støbt. Denne støbning bruger et konventionelt bottom-up-hældningssystem, hvor indløbet og de indre porte er placeret på skillefladen. Forholdet mellem tværsnitsarealet af hældningssystemet er ΣA_mappe:ΣA_sprue:ΣA_gate = 1.0:2.0:1.4. Alle disse indstillinger er befordrende for fremføring og størkning af støbegodset.
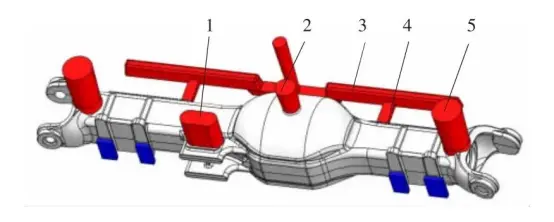
Figur 2 Oprindelig støbeprocesplan
-------------------------------------------------- ---------------
2. Problemer og analyse
Simulering af den oprindelige proces og kombination med den faktiske produktion afslørede følgende problemer med den oprindelige procesplan:
1) Efter boring af støbegods produceret ved den oprindelige proces på den konvekse platform af sidevægsrøret, blev der fundet nogle krympehuller i hullerne. Som vist i figur 3, eksisterede der isolerede væskefasezoner i brohusets understøtning, når den faste fraktion var over 75%, hvilket med stor sandsynlighed ville forårsage defekter. Efter boring af prøveproduktionsprodukterne på stedet blev det bekræftet, at der var nogle mindre krympehuller og porøsitetsdefekter i understøtningsdelen.
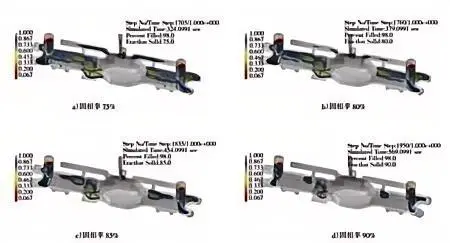
Figur 3 Resultater af størkningssimulering af det oprindelige processkema
-------------------------------------------------- ---------------
2) Der er defekter i trykstangsstøtten. Som vist i figur 3 kan bunden af trykstangsstøtten i støbegodset ikke fyldes korrekt på grund af placeringen af stigrør 1. Efter boring blev det konstateret, at der var nogle krympehulrumsdefekter.
3) På grund af selve støbegodsets længde på cirka 2160 mm og det oprindelige støbeprocesdesign med det straight-through-portsystem, oplevede nogle af akselhusene deformation uden for tolerancen under bearbejdningen og var derfor ikke bearbejdningsdygtige.
Simuleringsresultaterne viser, at: Da bropakken i akselhuset er relativt tynd og størkner først, størkner rørvæggene på begge sider af akselhuset successivt. Når den faste fraktion når 75 % til 90 %, opstår der isolerede væskezoner i de dele, der er vist i figur 4, og disse isolerede væskezoner opstår successivt inde i støbegodset. Stigrørene kan ikke yde effektiv tilførsel, hvilket let fører til krympehulrum eller porøsitetsdefekter i disse områder efter størkning.
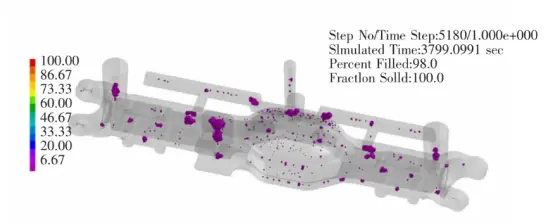
Figur 4 Krympehulrum og porøsitetskriterium i den oprindelige procesplan
-------------------------------------------------- ---------------
3. Procesforbedringsforanstaltninger og resultater
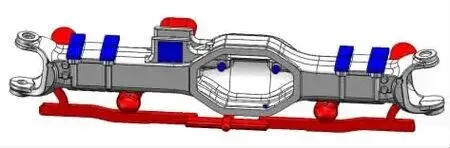
Som reaktion på de krympehuller og porøsitetsdefekter, der opstod i støtte- eller knebområderne under simuleringsresultaterne og prøveproduktionen, blev de eksisterende stigrørsdimensioner justeret i overensstemmelse hermed, og eksterne kuldegrader blev brugt til at regulere temperaturfeltet omkring støbegodset. Til deformation af nogle støbegods blev nogle af de vandrette løbere ændret til en zigzag-form for at reducere portsystemets påvirkning af støbegodsets krympedeformation, som vist i figur 5:
Figur 5 Forbedret støbeprocesskema
-------------------------------------------------- ---------------
1) Forstør riser nr. 1 i figur 2 til 230 mm × 90 mm × 150 mm for at forbedre riserens fødekapacitet.
2) Tilføj to sideforhøjninger med en størrelse på φ 100 mm × 250 mm til løber nr. 4 og sideknassen på støbegodset i figur 2 for at øge forhøjningernes fødekapacitet til støbegodsets varme punkter.
3) Øg antallet af indre porte i løber nr. 4 i figur 2 til 4, og ændr den tværgående løber nr. 3 til en zigzag-form for at reducere deformationstendensen i det slanke støbegods.
4) Tilføj flere eksterne køleelementer til sidebosserne på akselhuset for at justere temperaturfeltet i støbegodset og øge køleeffekten på de tykke og store dele af bosserne, hvilket er gavnligt for at justere støbegodsets størkningssekvens og reducere ophobningen af koncentrerede defekter.
5) Juster størrelsen på akselhusmodellen, øg korrektionsmængden af den ydre skal på bropakkemodellen med 1 mm, og øg den samlede korrektionsmængde af sidestørrelsen på hovedreduktionsenhedens overfladeendeport med +2 mm for at reducere situationen, hvor akselhusets endeflade ikke kan bores på grund af deformation, der overstiger tolerancen.
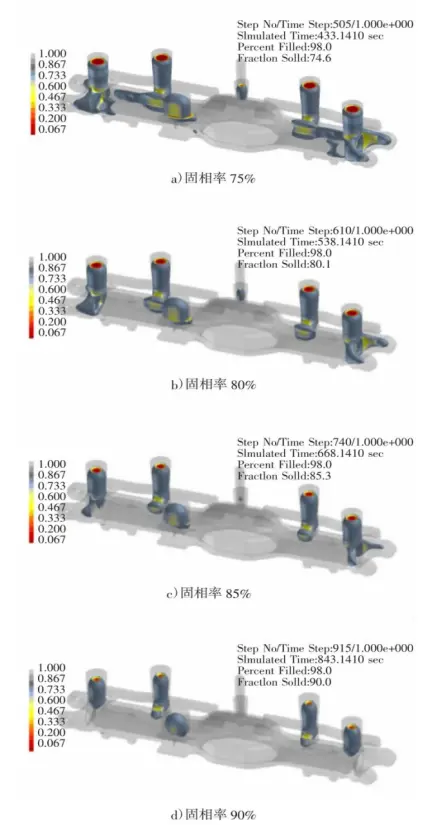
Resultaterne af størkningssimuleringen fra optimeringsskemaet for det integrerede akselhus vist i figur 6 indikerer, at der ikke er isolerede væskezoner inde i støbegodset under størkningsprocessen, og at stigrørene er de sidste, der størkner. Defekterne flyttes alle til det indre af stigrørene. Efter forbedringen af støbeprocessen er der, bortset fra nogle enkelte defekter, ingen åbenlyse defekter i støbelegemet.
Figur 6 Resultater af størkningssimulering af optimeringsskemaet for det integrerede akselhus
-------------------------------------------------- ---------------
4. Verifikation af faktisk produktion
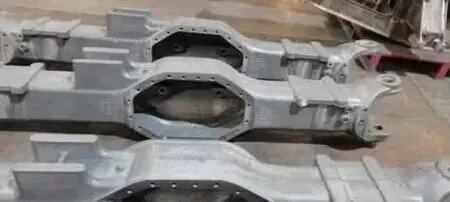
Den faktiske støbning af et enkelt produkt er vist i figur 7. Det forbrugte cirka 450 kg smeltet stål, hvoraf støbegodset vejede omkring 280 kg, og procesudbyttet af støbegodset var cirka 62 %. I alt 6 støbegods blev produceret i den første batch af prøveproduktionen. Efter processer som udrystning, skæring, rengøring og slibning blev støbegodsene inspiceret for udseende, ikke-destruktiv testning og vandtrykslækagetest. Testresultaterne var gode og opfyldte brugskravene. Derudover blev ét brohus tilfældigt udvalgt til skæringsverifikation. Der blev ikke fundet nogen synlige defekter ved visuel inspektion, og fejldetekteringen blev kvalificeret.
Figur 7 Færdigt støbeprodukt
----- ...
5 Konklusion
Som reaktion på de delvise defekter, der opstod i støbegodset under den indledende prøveproduktion, blev den indledende støbeprocesplan for det integrerede akselhus simuleret ved hjælp af numerisk simuleringsteknologi, og processen blev modificeret og verificeret gennem prøveproduktion. Resultaterne viser, at:
1) Ved at øge og forstørre riserrørene, tilføje eksterne kølejern og anvende det optimerede gating- og risersystem blev støbegodsets interne kvalitet effektivt forbedret, og støbegodsets krympehulrums- og porøsitetsdefekter blev godt kontrolleret. Støbegodsets procesudbytte var 62%, og krympehulrumsdefekterne i støbegodsets integrerede akselhuse blev godt kontrolleret.
2) Gennem prøveproduktion af prøvedele blev det bekræftet, at den numeriske simuleringssoftware nøjagtigt kan simulere defektpositionerne under størkningsprocessen og optimere procesplanen baseret på defektpositionerne i den oprindelige plan, hvorved støbefejlene holdes inden for virksomhedens acceptable område. Forbedringen af støbeprocessen gennem numerisk simulering og prøveproduktion af prøvedele kan hjælpe virksomhedens teknikere med at forbedre deres støbeudviklingskapaciteter og reducere risikoen ved udvikling af nye produkter.

