


Viden
Introduktion til CNC-bearbejdningsproces og relevante elementer
Viden om CNC-behandlingsteknologi er uddybet i følgende seks sektioner:
1. Introduktion til CNC-behandling og dens nøglekarakteristika
2. Vigtige elementer i CNC-behandling
3. CNC-behandlingsparametre
4. Almindelige efterbehandlingstrin i CNC-behandling
5. Grundlæggende strukturelt design til CNC-behandling
6. Foreløbig vurdering af fremstillingsevne til CNC-behandling
I. Introduktion til CNC-behandling og dens nøglekarakteristika
1. Definition af CNC:
Computer Numerical Control, hvilket betyder Computer Digital Control.
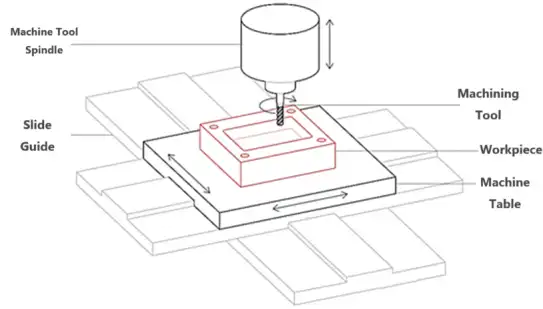
En CNC-maskine er en automatiseret værktøjsmaskine styret af et program. Styresystemet kan logisk behandle programmer specificeret af kontrolkoder eller andre symbolske instruktioner, afkode dem gennem en computer og få maskinen til at udføre de foreskrevne handlinger. Gennem skærevirkningen af værktøjet forarbejdes råmaterialet til halvfærdige eller færdige dele.
CNC-behandling er en subtraktiv teknologi. Den bruger højhastigheds roterende værktøjer til at fjerne materialer fra solide blokke for at producere dele i henhold til CAD-modeller.
2. Karakteristika ved CNC-bearbejdning
Dele, der behandles ved CNC-bearbejdning, har høj dimensionsnøjagtighed og strenge tolerancer og er velegnede til masseproduktion og enkeltstående arbejde.
II. Nøgleelementer i CNC
CNC nøgleelementer - materialer
1. Almindeligt anvendte forarbejdningsmaterialer i CNC
Metaller: Aluminium, rustfrit stål, messing, bronze, kobber, stål
Plast: ABS, PC, ABS+PC, PP, PS, POM, PMMA osv.
2. I henhold til materialekilden kan de klassificeres i følgende typer:
(1) Pladematerialer: behandlet ved simpel skæring og bearbejdning
Fordele: Materialeegenskaberne er relativt stabile, hvilket letter forarbejdningen,
Ulemper: Der er meget restmateriale, behandlingstiden er lang, og det er ikke egnet til storskala masseproduktion
(2) Profiler: Tilpasset valg baseret på produktets strukturelle form eller for at reducere bearbejdningsfræsevolumen
Fordele: Det kan i høj grad reducere bearbejdningsgodtgørelsen og forkorte behandlingstiden og omkostningerne og råmaterialeomkostningerne. Det bør fremmes kraftigt
Ulemper: Profilernes tolerancenøjagtighed er vanskelig at sikre, og udseendeeffekten af klasse A kan ikke opnås;
(3) Smedegods: For det meste dannet af smedning af pladematerialer
Fordele: Ligesom profiler kan den også forme de strukturelle former, som profiler ikke kan opnå, hvilket sparer materialer og tid
Ulemper: Der er en vis risiko ved konvertering af forarbejdningsbenchmarks mellem smedning og CNC-bearbejdning. Spændingsforøgelsen under smedningsprocessen får stabiliteten af CNC-bearbejdning til at forringes;
(4) Stemplingsemner: For det meste lavet af pladematerialer (strimmelmaterialer) og derefter udføres enkel stansning og kantskæring
Fordele: Det kan reducere bearbejdningsgodtgørelsen og tiden til en vis grad og give et groft bearbejdningsbenchmark for CNC-bearbejdning;
Ulemper: Der er risiko for deformation på grund af stansning og skæring, hvilket medfører risici for positioneringen af CNC-bearbejdningsfladen.
(5) Trykstøbningsemner: For det meste til produkter med høje krav til visse egenskaber behandles trykstøbningsemnerne efter trykstøbningen for at opnå kundens krav til det færdige produkt. Men når forarbejdningsmængden er stor, er der risiko for sandhuller, og det er nødvendigt at søge kunden om acceptstandarder på forhånd.
CNC nøglekomponent - værktøjsmaskine
Værktøjsmaskinens hovedparametre
• Tilgængelig strøm
• Levetid/tilstand - stabilitet
• Vandret/lodret
• Type og specifikation af spindlen
• Antal og konfiguration af akslerne
• Opspænding af emner.
CNC's nøgleelement - skæreværktøjer
1. Almindelige typer fræsere, der anvendes i CNC-bearbejdningscentre
(1) Pindfræsere / planfræsere: De har skærekanter på både side- og bundflader og kan bruges til ru- og finishbearbejdning af produkters side- og bundflader. De er velegnede til forskellige planbearbejdning såsom huller, slidser og hulrum, men ikke til bearbejdning af buede overflader.
(2) Kuglenæsemøller: De er velegnede til bearbejdning af komplekse tredimensionelle former, men ikke til bearbejdning af flade overflader.
(3) Rundnæse-fræsere: Også kendt som fladbundede R-fræsere, de bruges til ru- og finishbearbejdning af side- og bundflader med R-vinklede strukturelle træk ved produkter.
(4) Formningsmøller: Specialformede skæreværktøjer kan tilpasses i henhold til produkternes strukturelle egenskaber. T-møller, svalehalemøller, affasningsmøller osv. betragtes som specialformningsmøller.
2. Materialer til fræsere:
Højhastighedsstål, hårdmetal, keramik, kubisk bornitrid (CBN), syntetisk diamant
3. Valg af fræsere
(1) Fælles diametre af fræsere
Diametre af pindfræsere/kuglepindfræsere, der almindeligvis anvendes
Hårde materialer (stål): D1, D1.5, D2, D2.5, D3, D3.5, D4, D6, D8, D10 osv.
Bløde materialer (aluminium, kobber): D1, D2, D3, D4, D6, D8, D10 osv.
Almindelige diametre af rundnæse møller
D2r0.5, D3r0.5, D3r0.2, D4r0.5, D4r1, D6r1, D8r1, D10r3 osv.
(2) Principper for valg af fræseværktøj
Et større værktøj fjerner mere materiale i én operation, hvilket reducerer behandlingstid og omkostninger. Princippet for værktøjsvalg: stort-værktøjsprincippet, hvilket betyder, at radius af det valgte værktøj er lidt mindre end radius af fileten. For eksempel kan fræseværktøjer med diametre på D2.1, D4, D3 og D2 bruges til en filet med R1, men D4 fræseværktøjet foretrækkes, da det har den højeste forarbejdningseffektivitet og den mindste tillæg til værktøjsskiftet.
(3) Brug af T-formede værktøjer og V-formede værktøjer
Når visse overflader på delen ikke kan tilgås direkte fra oven, og standard skæreværktøjer ikke kan bruges til bearbejdning, er det nødvendigt med T-formet værktøj eller V-formet værktøj til bundskæring.
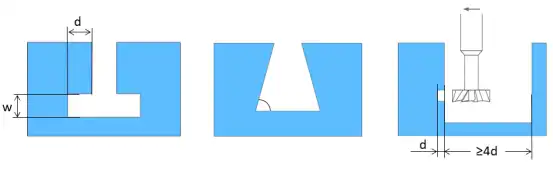
T-type kniv: Den anbefalede bundskærebredde w skal være større end 3 mm og skal være et heltal.
Cantileverkniv: Vinklen er defineret som størrelsen. 45° og 60° bruges almindeligvis, og andre vinkler kan tilpasses.
Forholdet mellem skærediameteren og akseldiameteren er sædvanligvis 2:1; når der udføres enkeltsidet bundskæring, skal der reserveres tilstrækkelig plads, og det anbefales at være ≥ 4d.
CNC nøgleelement - armatur
1. Armaturets funktion
(1) Placering: For at placere det forarbejdede produkt i den korrekte position i forhold til værktøjsmaskinen og skæreværktøjerne.
(2) Fastspænding: For at stramme produktet efter positionering, så produktets position ikke ændres under forarbejdningen.
2. Positionering: I det tredimensionelle kartesiske koordinatsystem har emnet seks frihedsgrader. Fikseringsanordningen anvender seks passende fordelte støttepunkter til henholdsvis at begrænse emnets seks frihedsgrader og derved fuldstændigt bestemme emnets position i fikseringsanordningen. (Princippet for sekspunktspositionering)
Flere former for positionering
Komplet positionering: Under bearbejdningen er alle seks frihedsgrader af arbejdsemnet fuldstændig begrænset.
Ufuldstændig positionering: Under forudsætningen af opfyldelse af forarbejdningskravene er arbejdsemnets seks frihedsgrader ikke fuldstændigt begrænset.
Overpositionering: En vis grad af arbejdsemnets frihed er gentagne gange begrænset (undgå overpositionering)
Underpositionering: Frihedsgrader, der bør begrænses i henhold til behandlingskravene, er ikke begrænset (overpositionering er ikke tilladt)
3. Fastspænding: For at sikre, at emnet opretholder sin forudbestemte position under bearbejdning under påvirkning af eksterne kræfter såsom skærekraft, inertikraft og tyngdekraft, skal der også være en fastspændingsanordning på fiksturen for at udøve en passende fastspændingskraft på emnet.
Pneumatisk fastspænding: Dens fordele er lave omkostninger, høj effektivitet og bred anvendelse; dens ulemper er, at den er tilbøjelig til ikke at holde tæt, når lufttrykket er ustabilt, og det er let at forårsage skade på produktet.
Vakuum fastspænding: Dens fordel er, at det ikke vil forårsage skade på produktet; dens ulempe er, at spændekraften er relativt svag.
Manuel fastspænding: Dens fordel er lave omkostninger; dens ulempe er, at operationen er kompleks, momentnøglens kraftkontrol ikke er præcis nok, og den er tilbøjelig til at forårsage skade.
Elektromagnetisk fastspænding: Dens fordel er, at klemkraften er stor; dens ulempe er, at varmen, der genereres under drift, vil føre til svækkelse af magnetisme, der kan være et fænomen med manglende fastholdelse, og omkostningerne er høje, og det er tilbøjeligt til at forårsage skade.
III. CNC-procesparametre
Under fræsebearbejdning kaldes den relative bevægelse mellem fræseren og emnet skærebevægelsen; blandt dem er fræserens rotationsbevægelse hovedbevægelsen, og bevægelsen eller rotationen af fræseren i forhold til emnet er fremføringsbevægelsen.
(1) Fræsehastighed Vc: Den lineære hastighed af hovedbevægelsen, som er fræserens rotationshastighed. Det måles i meter i minuttet.
Vc = π*d*n/1000 m/min
Spindelhastighed n: Fræserens rotationshastighed pr. minut, målt i omdrejninger pr. minut (rpm).
Antal tænder z af fræseren.
(2) Tilspændingshastighed er forskydningen af skæreværktøjet i forhold til emnet i fremføringsretningen.
Tilspændingshastighed pr. tand fz: Forskydningen af hver tand på fræseren i forhold til emnet i fremføringsretningen, når fræseren roterer en tand, enhed: mm/z
Tilspændingshastighed pr. omdrejning fr: Den afstand, som emnet bevæger sig i forhold til fræseren i fremføringsretningen, når fræseren roterer en omdrejning, enhed: mm/r
Tilspændingshastighed pr. minut fm: Den afstand, som emnet bevæger sig i forhold til fræseren i fremføringsretningen, når fræseren roterer i et minut, enhed: mm/min. fm har samme betydning som foderhastighed.
fr = fz * z (mm/r)
fm = fz * z * n (mm/min)
(3) Sideskæredybde / Radial skæredybde a_e: Bredden af fræserens diameter, der deltager i skæringen af emnet langs den radiale retning, mm, refererer til afstanden over den bearbejdede overflade.
Tilbage skæredybde / Aksial skæredybde a_p: Det er mængden af metalfjernelse af værktøjet på emnets overflade, mm. Dette er afstanden fra værktøjet til den ubehandlede overflade under, når værktøjet kommer ind.
(4) Fremad fræsning: Fræserens rotationsretning er den samme som arbejdsemnets fremadgående bevægelsesretning; det kan undgå poleringseffekten og derved generere mindre varme og minimere tendensen til hærdning af arbejdet.
Omvendt fræsning: Fræserens rotationsretning er modsat arbejdsemnets fremadgående bevægelsesretning;
Værktøjets holdbarhed er højere ved fremadgående fræsning. Ved fremfræsning skærer værktøjet ind i emnet i begyndelsen, og skæretykkelsen ændres fra tykt til tyndt, med mindre værktøjskantslid; mens i omvendt fræsning, skæretykkelsen gradvist øges fra nul, på grund af eksistensen af bueradius af tandkanten, værktøjskanten presser og gnider på den bearbejdede overflade, glider et kort stykke før skæring i arbejdsemnet, accelererer sliddet på værktøjet og intensiverer overfladehærdningsgraden, hvilket påvirker videre bearbejdning.
IV. CNC efterbehandling
1. Rengøring af overfladeoliepletter på CNC-forarbejdede produkter for at forhindre korrosion og snavs af produkterne.
2. Fjern de resterende metalgrater eller plastikgrater efter CNC-behandling. Der er metoder som magnetisk slibning, rulleslibning, sandblæsning og tørisafgratning.
V. Grundlæggende strukturdesign af CNC-produkter
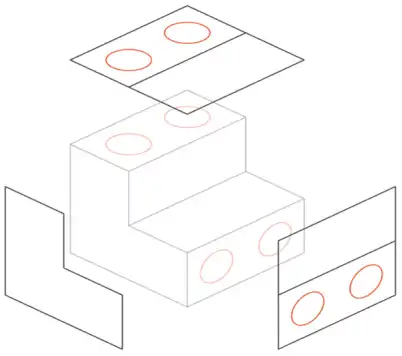
1. Minimer antallet af spændeoperationer så meget som muligt
Bearbejdningsvejen er en af de vigtigste begrænsninger i CNC-bearbejdning. For at opnå alle overflader på modellen skal emnet roteres og vendes flere gange. Hver gang arbejdsemnet roterer, skal værktøjsmaskinens reference omkalibreres, og et nyt koordinatsystem skal defineres. (Sammenlignet med konventionel tre-akset bearbejdning)
For at opnå den maksimale relative positionsnøjagtighed mellem to eller flere funktioner, skal disse funktioner bearbejdes i samme opsætning. Dette skyldes, at det nye kalibreringstrin introducerer en lille (men ikke ubetydelig) fejl, uanset de anvendte højpræcisionsarmaturer. At øge antallet af opsætninger vil uundgåeligt påvirke nøjagtigheden.
2. I designet skal du undgå dybe riller, dybe huller og dybe hulrum.
Dybe smalle riller skal bearbejdes med længere skærende værktøjer. Længere skærende værktøjer er tilbøjelige til at gå i stykker og kan forårsage værktøjsvibrationer eller maskinvibrationer. Bearbejdning af en dyb rille kræver flere processer, hvilket vil øge behandlingstiden og produktionsomkostningerne.
Ved fræsning af relativt dybe hulrum kan der opstå problemer som værktøjssænkning, værktøjskævning, vanskelig spånfjernelse og værktøjsbrud. Generelt er dybden af hulrummet begrænset til 4 til 5 gange dets længde (dvs. den maksimale størrelse på XY-planet), hvilket kan opnå de minimale behandlingsomkostninger.
3. Kantbehandling
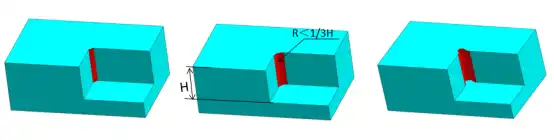
Da alle fræsehoveder roterer som cirkulære roterende legemer, er det umuligt at opnå indvendige spidse vinkler og indvendige skråvinkler. I stedet vil fræseren efterlade et ubearbejdet område (hjørne) med samme radius som værktøjet. Ved at bruge alternative metoder såsom elektrisk udladningsbearbejdning kan indvendige skråvinkler eller konkave riller uden affasning bearbejdes, men disse metoder er ofte dyre.
For fuldt ud at udnytte fordelene ved større værktøjer bør den maksimale radius af det indvendige afrundede hjørne designes, helst større end 1.0 mm, og minimum bør ikke være mindre end R0.5 mm.
Affasningerne på de øverste kanter af fremspringene og rillerne kræver skræddersyede formværktøjer med samme diameter, som er dyre. Det anbefales at affase kanterne af funktionerne i stedet for at runde dem af. Der kan gøres undtagelser, når det er nødvendigt.
4. Vægtykkelsesdesign
Når du bruger metal til fræsning eller CNC-bearbejdning, kan tynde vægge forårsage fladder, hvilket vil påvirke nøjagtigheden af bearbejdningsprocessen og delenes overfladefinish; for plastik kan tynde vægge føre til vridning og blødgøring.
For metaldele anbefales vægtykkelsen at være designet til 0.8 mm eller mere, med minimum 0.5 mm.
For plastdele anbefales vægtykkelsen at være udformet til 1.5 mm eller mere, med minimum 1 mm.
De høje og slanke funktioner vil undergå betydelige vibrationer under bearbejdningen, hvilket resulterer i dårlig tolerance og overfladefinish. I tilfælde hvor det er muligt, prøv at reducere højden. Det anbefales, at H < 4W.
5. Hulbearbejdning
Det er opdelt i huller med standarddiameter og huller med ikke-standarddiameter. Huller med standarddiameter kan bearbejdes med bor, og den maksimale boredybde anbefales at være 4 gange den nominelle diameter; typisk er det 10 gange den nominelle diameter; og det er muligt for 40 gange den nominelle diameter.
Rømmefræsere og borefræsere bruges til at bearbejde huller med strenge tolerancekrav. Det anbefales også at bruge standarddiametre.
Huller med ikke-standard diameter bearbejdes af endefræsere (underlagt den maksimale dybdegrænse). Blindhuller bearbejdet med bor har konisk bund, mens huller bearbejdet af endefræsere er flade.
6. Bearbejdning af gevindhul
Indvendige gevind kan bearbejdes ved hjælp af haner eller gevindfræsere. Haner kan bruges til gevindbearbejdning af M2 og derover, mens CNC gevindskæreværktøjer kan bruges til bearbejdning af gevind med minimum diameter på M6.
For at opnå præcise og præcise resultater bør dyb anboring undgås: Jo længere anboringsdybden er, jo større er risikoen for vibrationer og afvigelser under drift, hvilket kan føre til produktfejl.
Generelt kan en gevindlængde, der er 1.5 gange diameteren, give tilstrækkeligt gevindindgreb, fordi det meste af belastningen på gevindet bæres af de første par tænder (ikke over 1.5 gange den nominelle diameter). Gevindlængden anbefales ikke at overstige tre gange diameteren af skæreværktøjet.
VI. Foreløbig evaluering af fremstillingsevnen af CNC-produkter
1. Samlet evaluering
(1) Typer af råmaterialer
(2) Om overfladebehandling er påkrævet? (sandblæsning? anodisering? sprøjtning? galvanisering? osv.)
(3) Opfylder den eksisterende struktur af produktet kravene til fastspænding og letter søgningen efter forarbejdningsbenchmarks?
(4) Angiver 2D-tegningen kravene til overfladeruhed, tolerance for gevindhuller og formpositionsmål? (dvs. yderligere krav, der ikke kan afspejles i 3D-tegningen)
2. Analyse af rationalitet af fælles strukturer
(1) Har produktet dyb rille, dyb hul eller dyb hulrumsstruktur? Vurder rationaliteten ud fra princippet om maksimal dybdegrænse.
(2) Har produktet en fordelagtig vinkelstruktur? Hvis de indvendige fordelagtige vinkler ikke kan bearbejdes, skal R-vinkler tilføjes; hvis produktets ydre fordelagtige vinkler er tilbøjelige til at kollapse eller forårsage sikkerhedsrisici, anbefales det at prioritere brugen af inverterede C-vinkler efterfulgt af runde vinkler (vinklen på affasningen skal være den samme, og de ydre R-vinkler skal overveje at bruge formværktøjer til forarbejdning).
(3) Er R-vinklen for produktstrukturen for lille? En lille R-vinkel svarer til et mindre værktøj, som har svag styrke og er tilbøjelig til at gå i stykker og vibrationer, og som har lav bearbejdningseffektivitet.
(4) Har produktet tyndvægget struktur?
(5) Er funktionerne for tæt på hinanden? Smalle områder er svære at bearbejde, og værktøjet er svært at passere igennem. Lange værktøjer og små værktøjer er tilbøjelige til at gå i stykker og ryste.
(6) Skal den forreste spændeposition reservere en processtationsvinkel til den efterfølgende spændeposition? (Bruges som positionering for den bagerste spændeposition; eller til at øge den strukturelle styrke for stabil bearbejdning og reducere deformation), eller til at give et hængepunkt for efterfølgende overfladebehandlingsprocesser såsom anodisering og galvanisering.
Hvis du har spørgsmål, ønsker, relaterede deleudviklingsopgaver eller forbedring af din forsyningskæde, er du velkommen til at kontakte os på info@castings-forging.com

