


Viden
Gearaksel (del tre)
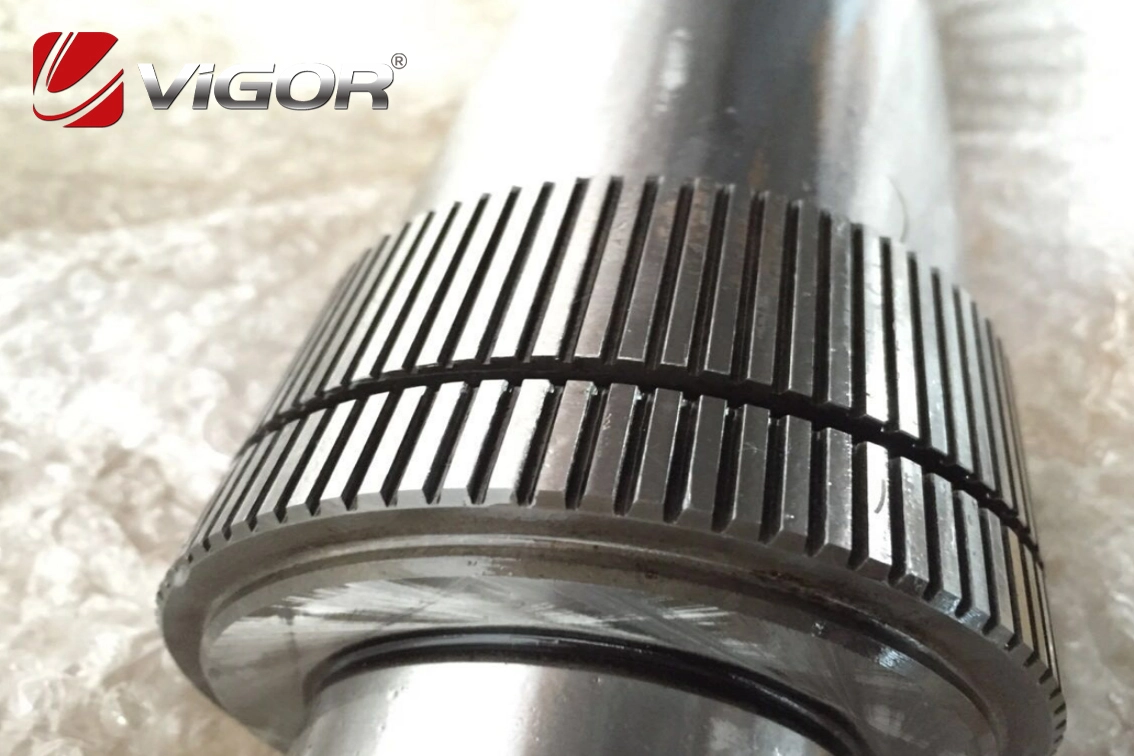
Produktionsproces for gearaksler
Fremstillingsprocessen involverer flere trin med det formål at fremstille dele, der opfylder kravene til dimensionsnøjagtighed, formnøjagtighed, positionsnøjagtighed, overfladeruhed, overfladehårdhed og mikrostruktur. Processens flow afhænger af materialet, batchstørrelsen, præcisionskravene og de strukturelle egenskaber (integreret vs. samlet).
1. Forberedelse af råmateriale:
- Rundstangmateriale: Anvendes til små og mellemstore tandhjulsaksler, skåret til den ønskede længde af en savmaskine for at danne emnet.
- Smedninger: Særligt vigtigt! Langt de fleste tandhjulsakselemner af medium kulstofstål og legeret stål er smedede. Smedning eliminerer støbefejl, forfiner kornene, øger densiteten og gør metalets flydelinjer mere rimelige (forbedrer styrke og sejhed). Vigtigste metoder:
Åben smedning: Velegnet til tandhjulsaksler i ét stykke, små serier og store serier.
Smedning: Foretrukket til masseproducerede små og mellemstore gearaksler. Giver bedre strømningslinjefordeling, højere dimensionsnøjagtighed og mindre bearbejdningstillæg.
Præcisionssmedning: Producerer tandhjulsaksler med tænder tættere på den endelige form (nettoform/næsten netform).
- Støbegods: Anvendes hovedsageligt til tandhjulsakselemner af støbejern eller duktilt jern. Metoderne omfatter sandstøbning (til enkeltstøbning og produktion i små serier), trykstøbning (til serieproduktion) og præcisionsstøbning (investeringsstøbning, trykstøbning).
2. Forvarmebehandling:
- Mål: Eliminer smedespændinger, forbedre den grove og ujævne mikrostruktur efter smedning, reducere hårdhed og forbedre bearbejdeligheden.
- Metoder:
Udglødning/normalisering: Mest almindeligt anvendt. Normalisering anvendes hyppigere med en lidt hurtigere afkølingshastighed end udglødning, hvilket resulterer i en finere mikrostruktur og bedre samlet ydeevne.
Hærdning og anløbning: En vigtig efterfølgende proces for tandhjulsakselemner af medium kulstofstål og legeret stål efter smedning. Forbedrer bearbejdeligheden og forbedrer i første omgang ydeevnen.
3. Grov bearbejdning:
- Mål: Fjern det meste af tillæget og form den grundlæggende form.
- Operationer: Udføres typisk på en drejebænk for at dreje de ydre cylindriske overflader, endeflader og affasninger osv.
4. Halvfabrikation:
- Formål: Forbered spændefladerne til efterfølgende sletbearbejdning og varmebehandling.
- Operationer:
Drej referencetappen (med højere præcisionskrav), endefladerne (for at sikre endeudløb) og centerhullerne (til efterfølgende slibning og andre operationer, der kræver to-center fastspænding).
Fræsning af noter eller noter (hvis de findes på gearakslen). Udføres nogle gange før varmebehandling.
Sørg for ensartede tolerancer til efterfølgende bearbejdning af tandoverfladen.
5. Endelig varmebehandling: (Kerneproces)
- Mål: Bestemmer i sidste ende gearakslens bæreevne, slidstyrke og levetid!
- Nøglemetoder (afhængigt af materialetype):
Hærdning og anløbning: For bearbejdede emner/grovbearbejdede dele, hærdning efterfulgt af højtemperaturanløbning for at opnå en ensartet anløben sorbitmikrostruktur. Giver fremragende omfattende mekaniske egenskaber (balance mellem styrke, sejhed og duktilitet). Velegnet til gearaksler af medium kulstofstål og medium kulstoflegeret stål (såsom 45, 40Cr).
Overfladehærdning: Induktionsopvarmning ved mellem- eller høje frekvenser efterfulgt af hurtig bratkøling (normalt kun for den fortandede del). Producerer et martensitlag med høj hårdhed på overfladen og en sej kerne. Velegnet til integrerede gearaksler (såsom mellemfrekvensbratkøling af tænderne på 45-stål efter bratkøling og anløbning). Karakteriseret ved et lavt hærdet lag og relativt kontrollerbar deformation.
Karburering og bratkøling: Til færdigbearbejdede eller halvfabrikata af karburerende ståldele med lavt kulstofindhold. Langtidskarburering i en ovn med beskyttende atmosfære (for at opnå et 0.5-2 mm overfladelag med højt kulstofindhold), efterfulgt af bratkøling og lavtemperaturanløbning. Resultat: Ekstremt høj overfladehårdhed og slidstyrke (HRC 58-62), hvor kernen opretholder høj sejhed (HRC 30-45). Dette er standardprocessen for højhastigheds- og tungbelastede tandhjulsaksler (såsom bilgearkasser). Processen er kompleks med relativt stor deformation og kræver præcisionsslibning bagefter. Materialer som 20CrMnTi.
Nitrering/nitrokarburering: Udføres ved lavere temperaturer (500-570 °C) med minimal deformation (nogle gange brugt som den sidste proces), hvilket resulterer i et hærdet lag med høj hårdhed, høj slidstyrke og fremragende udmattelsesmodstand (lavere end karburering, 0.1-0.6 mm). Hårdheden kan nå op til HV 1000-1200 (ca. HRC 65-70). Det er velegnet til applikationer, der kræver minimal deformation og høj udmattelsesstyrke (såsom præcisionsværktøjsmaskiner og plastekstruderskruer). Almindeligt anvendte materialer omfatter 38CrMoAl og andre nitreringsspecifikke ståltyper, der indeholder Al, Cr og Mo, eller hærdede konstruktionsstål. Før nitrering skal delene præcist bearbejdes til de endelige dimensioner eller halvfærdiggøres med en lille slibetillæg (såsom 0.1 mm).
Anløbning: Dele, der har gennemgået bratkøling eller karburering og bratkøling, skal anløbes (ved lave eller mellemstore temperaturer) for at stabilisere mikrostrukturen, aflaste stress og justere hårdheden.
6. Efterbehandling:
- Mål: At opnå den endelige dimensionsnøjagtighed, geometriske formnøjagtighed, positionsnøjagtighed og overfladeruhed i henhold til designkravene. Primært at korrigere deformation forårsaget af varmebehandling.
- Nøgleprocesser:
Drejning og slibning: Rengør centerhullet for at forberede det til efterfølgende finslibning.
Slibning af ydre diameter: Kerneproces. Slib akseltappen (hvor lejet er monteret), positioneringsflader og kontaktflader for gear til de endelige dimensioner og nøjagtighed (op til IT6 for højpræcisionskrav). Sørg for rundhed og cylindricitet.
Slibning af indvendig diameter: (Hvis det er en hul gearaksel)
Efterbehandling af tandhjulsprofil (slibning af tandhjul):
Tandhjulsslibning: Præcisionsslibning (nogle gange kraftig skrabning) af tandhjulets overflade efter varmebehandling for at korrigere deformationen og opnå den højeste nøjagtighed (5-6 grader i henhold til GB/T 10095) og overfladefinish. Anvendes hovedsageligt til præcisionsgearaksler lavet af medium kulstofstål/legeret stål efter overfladehærdning eller karburering og hærdning/nitrering. Det er dyrt. En essentiel proces til højpræcisions-, højhastigheds- og tungbelastede tandhjulsaksler.
Nogle gange bruges honing eller slibning som et supplement eller alternativ til lavere præcisionskrav.
Splineslibning: Hvis der er splinesforbindelser til stede.
Superfinishing/polering: Til ekstremt krævende lejekontaktflader for yderligere at forbedre overfladeruhed og formnøjagtighed (f.eks. Ra 0.1 um).
Dynamisk afbalancering: For hurtigtroterende gearaksler (såsom motorens krumtapaksler, hurtigtroterende reduktionsaksler) skal dynamisk afbalanceringskorrektion udføres på en dynamisk afbalanceringsmaskine.
7. Inspektion:
- Gennem hele processen: inspektion af indgående materiale, inspektion undervejs (hårdhed og kassedybde før og efter varmebehandling) og inspektion af det endelige produkt.
- Nøglepunkter: kritiske dimensionstolerancer, rundhed/cylindricitet af lejetappen, radial/aksial kast, nøjagtighed af tandhjulsprofil (tandform, tandretning, tandafstandsfejl), overfladeruhed (Ra 0.8-0.2 µm for lejekontaktflader, Ra 0.8-0.4 µm for tandhjulsoverflader), varmebehandlingshårdhed og huldybde (effektiv hærdet lagdybde, overflade-/kernehårdhed), metallografisk struktur (martensitkvalitet, tilbageholdt austenit, tilstedeværelse af unormale strukturer såsom grove korn, afkulning) osv.
- Udstyr: skydelære, mikrometre, måleur, ruhedsmålere, optiske projektorer, koordinatmålemaskiner (CMM), tandhjulsmålecentre, hårdhedsmålere (Rockwell, Brinell, Vickers, overflade Rockwell), metallografiske mikroskoper osv.
8. Rengøring, rustforebyggelse og emballering:
- Fjern bearbejdningsrester (spåner, kølevæske, slibepartikler).
- Påfør rustforebyggende behandling (oliebelægning eller dampfaserustforebyggelse).
- Pak efter behov.
Forskelle i produktionsprocesser mellem integrerede og samlede gearaksler (med almindeligt anvendt hærdet stål/karbureret stål som eksempel)
Integreret gearaksel:
- Råmateriale -> Smedning -> Forvarmebehandling (normalisering/glødning) -> Skrubdrejning -> Hærdning og anløbning -> Centerhulskorrektion/halvsletdrejning (til den endelige varmebehandlingsreference) -> (Hvis der er noter/noter -> fræsning) -> Skrubbearbejdning af tandhjulsprofiler (valsning/skæring) -> Endelig varmebehandling (hærdning/karburering og hærdning/nitrering) -> (Finslibning af referenceflader) -> Finslibning af alle ydre diametre/tapp -> Finslibning af tandhjulsflader/sletdrejning
Hvis du har spørgsmål, krav, behov for udvikling af nye dele eller forbedring af din forsyningskæde, er du velkommen til at kontakte os på info@castings-forging.com

