


Viden
Metoder til tandhjulsbearbejdning - Slibeudstyr
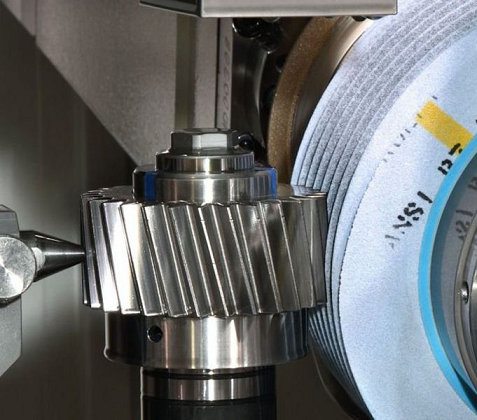
Tandhjulsslibning er en præcisionsproces til tandhjulsfinish. Den bruger en højhastighedsroterende slibeskive som skæreværktøj til at udføre finslibning på tandoverfladerne på tandhjul, der har gennemgået en indledende bearbejdning såsom fræsning eller spåntagning og er blevet varmebehandlet. Denne proces korrigerer deformationer forårsaget af varmebehandling og forbedrer tandhjulenes dimensionsnøjagtighed, tandprofilnøjagtighed og overfladekvalitet betydeligt. Dens kerneegenskaber er høj præcision og høj overfladeintegritet, hvilket gør den meget anvendt inden for højpålidelige og avancerede tandhjulsfremstillingsområder. Nedenfor vil vi introducere den ud fra aspekter som arbejdsprincip, proceskarakteristika, procesudstyr og anvendelsesområde.
I. Mål og principper for tandhjulsslibning
1) Formål med tandhjulsslibning
Forbedret præcision: Forøg gearets nøjagtighedsgrad fra IT7-IT8 i den indledende bearbejdning til IT6-IT4 (eller endnu højere) for at imødekomme kravene til højpræcisionstransmissioner (f.eks. inden for luftfart og præcisionsrobottransmissioner).
Reducer overfladeruhed: Slibning kan sænke tandoverfladeruheden fra Ra1.6-3.2 μm til Ra0.4-0.8 μm, hvilket reducerer friktion og slid under indgreb.
Korrekt varmebehandlingsdeformation: Tandhjul er tilbøjelige til deformationer såsom tandprofilvridning og tandjusteringsafvigelse efter varmebehandlinger som karburering, bratkøling eller nitrering. Tandhjulsslibning kompenserer effektivt for disse fejl.
Optimer indgrebsydelsen: Ved at kontrollere kontaktområdets position på tandoverfladen (f.eks. kronemodifikation og tandjusteringsmodifikation) reduceres transmissionsstøj og tandhjulsparrets levetid forlænges.
2) Slibning af tandhjul
Essensen af tandhjulsslibning er den kontrollerede friktionsskæring mellem slibeskiven (værktøjet) og tandhjulet (emnet), og tandoverfladen bearbejdes gennem en kombination af to bevægelser:
Hovedbevægelsen: slibeskivens højhastighedsrotation (den lineære hastighed er normalt 30 til 80 m/s og kan nå 100 til 200 m/s ved højhastighedsslibning af tandhjul);
Fremføringsbevægelsen: inklusive slibeskivens aksiale fremføring langs tandbredderetningen, tandhjulets indekseringsbevægelse (tand-for-tand-behandling eller kontinuerlig behandling) og genereringsbevægelsen (simulering af den relative rulning af tandhjulsindgreb, brugt i genereringsmetoden til slibning af tandhjul).
II. Klassificering af tandhjulsslibning
I henhold til bevægelsesforholdet mellem slibeskiven og emnet er tandhjulsslibning hovedsageligt opdelt i to kategorier: formslibning og genereringsslibning.
1) Formslibning
- Princip: Slibeskiven er fræset til en profil, der præcist matcher tandsporet på gearet (f.eks. skiveformede slibeskiver eller skålformede slibeskiver). Tandsporene slibes én efter én ved hjælp af slibeskivens aksiale fremføring og emnets indekserende bevægelse.
- Karakteristika: Udstyret er relativt simpelt (f.eks. formslibemaskiner), men afretning af slibeskiven er kompleks; nøjagtigheden er begrænset af præcisionen af afretningen af slibeskiven (typisk IT6-IT5); produktionseffektiviteten er relativt lav (da slibning udføres tand for tand eller med flere indekseringsoperationer); det er velegnet til små serier af tandhjulsforarbejdning med mange forskellige typer (f.eks. prøvetandhjul, tandhjul til specialmaskiner og instrumenttandhjul osv.).
- Bearbejdningsområde: Udvendige cylindriske tandhjul (lige og spiralformede): diametre fra 10 mm til 2 m; indvendige tandhjul.
- Fastspændingsmetode: Emnet monteres normalt på centre, og designet skal give plads til bevægelsesrum i begge ender af slibeskiven.
2. Formslibning af tandhjul
- Princip: Slibeskiven og tandhjulet simulerer den indgribende bevægelse af et par tandhjul (formgenererende bevægelse). Gennem slibeskivens rotation og tandhjulets rulning slibes tandoverfladen kontinuerligt eller tand for tand. Afhængigt af slibeskivens form kan den yderligere klassificeres som:
(1) Slibning med skiveformede slibeskiver:
- En "virtuel tandstang" dannes af endefladerne på en eller to skiveformede slibeskiver, som går i indgreb med emnets tandhjul (formgenererende bevægelse), og tandoverfladen slibes tand for tand (emnet indekseres én gang efter hver tand er slebet).
- Karakteristika: Ekstremt høj præcision (IT3 til IT5), men lav effektivitet (tand-for-tand-behandling), egnet til ultrapræcisionsgear (såsom spindelgear til værktøjsmaskiner, gear til luftfart).
(2) Slibning med skålformede slibeskiver:
- Den ydre cylindriske overflade af den skålformede slibeskive bruges som slibeflade, som går i indgreb med emnets tandhjul (formgenererende bevægelse), og tandoverfladen slibes tand for tand.
- Egenskaber: Høj præcision (IT4 til IT5), god stivhed i slibeskiven, egnet til højpræcisionsbearbejdning af store modulgear (modul m > 5 mm) (f.eks. gear til tunge maskiner).
(3) Slibning med ormeformede slibeskiver (valseformet slibemetode):
- Slibeskiven er lavet i form af en snekke (der danner et snekkehjul, der går i indgreb med emnets tandhjul), og gennem slibeskivens rotation (hovedbevægelse) og emnets synkrone rulning (formgenererende bevægelse) slibes tandoverfladen kontinuerligt (ligner tandhjulsfræsning, men ved brug af en slibeskive i stedet for en hob).
- Egenskaber: Høj effektivitet (kontinuerlig bearbejdning), høj præcision (IT4 til IT6), kun egnet til ekstern tandhjulsbearbejdning; egnet til højpræcisions-tandhjulsbearbejdning i store partier (såsom tandhjul til biltransmissioner, tandhjul i flymotorer).
III. Slibningsprocesflow
Slibning af tandhjul kræver streng kontrol af hvert trin for at sikre nøjagtighed. Den typiske proces er som følger:
1) Forbehandling: Tandhjulsråemnet gennemgår smedning/støbning → grovbearbejdning (drejning) → halvfærdigbearbejdning (valsning/skæring), hvilket resulterer i et tandhjulsråemne, der opfylder kravene til dimensions- og positionstolerancer, med plads til slibning.
2) Varmebehandling: Udfør karburering og bratkøling, nitrering osv. i henhold til ydeevnekrav (f.eks. skal bilgear karbureres og bratkøles til HRC58-62).
3) Slibning af referencen: Finslib det indvendige hul og endefladen for at opnå en præcis positioneringsreference til slibning af tænderne.
4) Forberedelse før slibning: Rengør emnet → fastspænd og positioner (brug en dorn eller en fikstur for at sikre koaksialitet) → afretning af slibeskiven (afretning af den ønskede tandprofil og tandprofilændringen opnås ved at ændre slibeskivens radiale skæredybde).
5) Slibning:
- Værktøjsindstilling: Juster slibeskivens og emnets relative position for at sikre nøjagtigheden af slibestartpunktet;
- Slibning: Slib tandoverfladen i henhold til den indstillede genererende bevægelse eller formningsbane (enkelt tand med flere tilspændinger eller kontinuerlig indeksering);
- Modifikation (valgfrit): Ved at justere slibeskivens bane eller bruge yderligere udstyr, udfør kronemodifikation, affasning af tandenden osv. for at optimere kontaktområdet.
6) Inspektion og kompensation: Brug et tandhjulsmålecenter (CMM) til at inspicere tandprofilfejl, tandretningsfejl, kumulativ stigningsfejl osv. Hvis tolerancen er uden for tolerancen, skal procesparametrene (såsom slibeskivehastighed, tilspændingshastighed) justeres, eller slibeskiven skal korrigeres.
7) Afgratning og rengøring: Fjern grater fra tandoverfladen, rengør og pak til opbevaring.
IV. Nøgleudstyr til tandhjulsslibning
Tandhjulsslibemaskiner er kerneudstyret til tandhjulsslibeprocesser, og deres ydeevne bestemmer direkte tandhjulenes bearbejdningsnøjagtighed. I henhold til struktur og anvendelse er de primært klassificeret som følger:
1. Snekkehjulslibemaskiner (såsom KAPP NILES fra Tyskland, Liebherr fra Tyskland og Qinchuan Machine Tool fra Kina): De kan opnå en slibehastighed på 10-20 tænder i minuttet (kontinuerlig indeksering) og anvendes i vid udstrækning i bilgear.
2. Koniske slibemaskiner (såsom Gleason fra USA og Reishauer fra Schweiz): De bruger dobbelte eller enkelte koniske slibeskiver og er velegnede til store modulære, højpræcisionsgear (såsom gear til flymotorer).
3. Formslibemaskiner (såsom Mitsubishi fra Japan og Harbin Tool & Die Group fra Kina): De har en enkel struktur og lave omkostninger og er velegnede til små serier af tandhjul med små moduler (såsom tandhjul til instrumenter og målere).
4. Femaksede slibemaskiner (high-end modeller): De integrerer fleraksede CNC-systemer, hvilket muliggør fleksibel slibeskivebehandling og slibning af komplekse tandoverflader (såsom formede tandhjul og ikke-cirkulære tandhjul), og repræsenterer det nuværende højeste niveau (såsom Tornos fra Schweiz og DMG MORI fra Tyskland).
V. Anvendelsesscenarier
På grund af deres høje præcision og gode overfladekvalitet anvendes tandhjulsslibningsprocesser i vid udstrækning i områder med strenge krav til transmissionens ydeevne:
- Luftfart: Gear til flymotorers reduktionsgear (såsom tilbehørsdrev til turbofanmotorer), gear til helikopterrotortransmissioner (kræver ekstremt høj pålidelighed og levetid).
- Robotik: Højhastighedsplanetgear til industrielle robotter til RV-reduktionsgear og harmoniske reduktionsgear (kræver lavt slør og høj transmissionsnøjagtighed).
- Bilindustrien: Gear til nye gearkasser i energikøretøjer, synkroniseringsgear til automatgearkasser (AT/DCT) og hovedreduktionsgear (der kræver høj belastnings- og slagfasthed).
- Præcisionsmaskiner: Højpræcisionsgearpar til CNC-maskinefremføringssystemer (såsom gear til kugleskruedrev), højhastighedsspindelgearkasser.
- Energiudstyr: Gear til vindmøllegearkasser (kræver udmattelsesmodstand og slagfasthed), gear til marinedieselmotorer (kræver lang levetid), gear til højhastighedsgearkasser i gasturbinegeneratorer og gear til højhastighedsudstyr osv.
Hvis du har spørgsmål, eller hvis du ønsker at udvikle spline-aksler og gear, er du velkommen til at kontakte os på info@castings-froging.com

