


Viden
Gearpræcision (del to)
Præcisionskontrol i tandhjulsfremstilling
3.1 Præcisionsallokering i proceskæden
Typisk præcisionsdæmpningskurve for proceskæden:
Bearbejdning → Varmebehandling → Færdigbehandling → Montering
↓2 grader ↓1 grader ↑0.5 grader ↓0.3 grader
Krav til kapacitetsindeks for hver proces:
- Fræsning: Cp ≥ 1.33
- Slibning: Cp ≥ 1.67
- Lapping: Cpk ≥ 1.25
3.2 Vigtige proceskontrolpunkter
3.2.1 Kontrol af tandprofilnøjagtighed
- Værktøjsnøjagtighed: AA-kvalitets kogeplade (DIN 3968)
- Maskinens termiske kompensation: Temperaturstigning ≤ ±0.5 ℃/t
- Klemmestivhed: Radial kast ≤ 0.005 mm
-
3.2.2 Deformationskontrol ved varmebehandling
Proces sammenligning Proces deformation
|
Proces |
Deformation (mm) |
Hårdhedsgradient |
Produktionsomkostningerkoefficient |
|
Vakuumkarburisering |
15-30 |
Glat |
1.8 |
|
Ionisk nitrering |
5-15 |
Stejl |
2.5 |
|
Induktionshærdning |
30-50 |
Brat |
1.2 |
3.3 Avanceret produktionsteknologi
Tørskæringsproces (højhastigheds hårdfræsning)
o Lineær hastighed: 250 - 400 m/min
o Overfladeruhed Ra ≤ 0.8 μm
Formslibningsteknologi
o CBN-slibeskive kornstørrelse: 80/100
o Truing-kompensationsalgoritme (R-parametermodel)
Laserassisteret behandling
o Lokal forvarmningstemperatur: 300 - 450 °C
o Skærekraft reduceret med 40%
Inspektion og evaluering af gearnøjagtighed
4.1 Udviklingen af inspektionsmetoder
Inspektionsmetoderne for gear har udviklet sig fra traditionel geometrisk måling til omfattende fejlmåling og derefter til moderne berøringsfri måling.
Traditionel geometrisk måling
I de tidlige dage blev koordinatbaserede geometriske analytiske målemetoder anvendt. Ved at etablere et målekoordinatsystem blev diskrete koordinatpunkter eller kontinuerlige banescanningsmålinger udført på tandhjulets tandoverflade, primært med henblik på at detektere enkelte geometriske afvigelser såsom tandprofil, tandretning og tandafstand. Denne metode var baseret på mekaniske instrumenter (såsom evolventkontrolinstrumenter) til at vurdere bearbejdningskvaliteten ved at sammenligne den faktiske tandoverflade med den teoretiske bane.
Omfattende fejlmåling
I midten af det 20. århundrede blev den omfattende målemetode for indgrebsrullning udviklet. Denne metode registrerer den tangentielle omfattende afvigelse og den radiale omfattende afvigelse ved at simulere tandhjulsindgrebsprocessen. Den er hurtig og velegnet til kvalitetskontrol i masseproduktion. Desuden kan den opdele den radiale omfattende spiralvinkelafvigelse og tandretningens konusafvigelse og derved forbedre målenøjagtigheden.
Moderne detektionsteknologi
Med udviklingen af fotoelektrisk teknologi, industriel CT og andre, er berøringsfri måling blevet mainstream. For eksempel kan industriel CT opnå tredimensionel fejlanalyse. Kombineret med teknologier som spektralanalyse kan den mere præcist diagnosticere problemer med tandhjulsbearbejdning. Moderne instrumenter behandler også automatisk data via computerstøttede systemer, hvilket forbedrer detektionseffektiviteten og intelligensniveauet.
4.2 Moderne inspektionsudstyr
Vigtige tekniske parametre for gearmålecenter:
- Opløsning: 0.1 μm
- Rotationsnøjagtighed: ≤ 0.5"
- Scanningshastighed: 1000 punkter/sekund
- Temperaturkompensation: ± 0.1 ℃
4.3 Big Data-analyseapplikationer
SPC-proceskontrol
Overvågning af CpK-trenddiagram
Multiparameter korrelationsanalyse
Digital tvillingforudsigelse
Nøjagtighedsdæmpningsmodel baseret på historiske data
Vurdering af resterende nøjagtighedslevetid
4.4 Forskning i forholdet mellem præcision og ydeevne
4.4.1 Indflydelse af vibrationer og støj
Eksperimentelle data viser, at:
- For hver 10 μm stigning i den kumulative pitchfejl øges støjen med 3-5 dB.
- Korrelationskoefficienten mellem tandjusteringens bølgelighed og amplituden af 2. ordens vibration når 0.82.
-
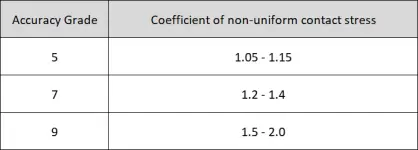
4.4.2 Forholdet mellem lastfordeling og ydeevne
4.5. Krav til præcision af særlige gear
4.5.1 Højhastighedsgear (lineær hastighed > 100 m/s)
- Dynamiske præcisionsindikatorer: FFT harmonisk analyse
- Modifikationskompensation: Termisk elastisk deformationsforudsigelse
-
4.5.2 Kraftige gear (kontaktspænding > 1500 MPa)
- Mikrogeometrisk præcision: Bølgevægt ≤ 0.5 μm
- Undergrundsintegritet: Kontrol af restspændingsgradient
Konklusion
Udviklingsretningen for fremtidens gearbearbejdning og præcisionskontrol
Intelligent præcisionskompensation:
Adaptivt justeringssystem til maskinværktøj
Digital tvilling feedback i realtid
Gennembrud inden for mikro-nanopræcision:
Ultrapræcisionsbearbejdning (<0.1 μm)
Anvendelse af kvantemålingsteknologi
Præcisionsstyring i fuld livscyklus:
Model til forudsigelse af slid
Selvreparerende overfladeteknologi
Vigor har stor erfaring og et professionelt team inden for produktion af gear og gearaksler. Hvis vi kan hjælpe med noget, eller du har brug for dele, er du velkommen til at kontakte os på info@castings-forging.com

