


Viden
Smedning Produktion
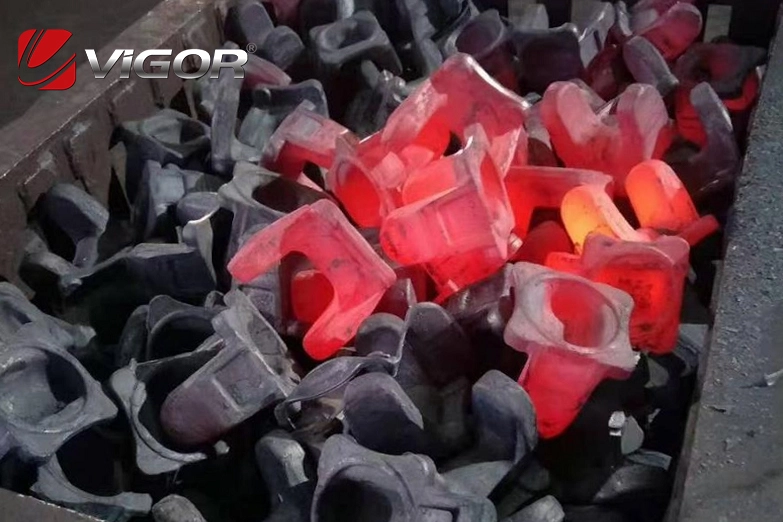
Smedningsproduktion omfatter fri smedning, smedning af forme, prægning af metalplader og metalekstrudering, hvilket er en vigtig del af metaltrykforarbejdning. Fri smedning er en operation, der udføres på en smedehammer (eller presse), hvor hammerhovedets (eller formblokkens) op- og nedadgående bevægelse får den opvarmede barre (eller billet) til at blive komprimeret i højden (eller tykkelsen) og frit forlænget og udvidet i vandret retning. Forskellige smedeprocesser anvendes for at opnå den ønskede form og størrelse på den smedede del, som vist i figur 1a. Smedning af forme involverer at placere den opvarmede barre i et formhulrum med en fast form for at deformere det. Formhulrummets vægge begrænser metallets frie bevægelse. Når formsmedningsprocessen er afsluttet, og metallet fylder formhulrummet, opnås den ønskede form og størrelse. Ved prægning af metalplader anvendes metalplader eller båndmetal i kold tilstand på en presse, hvor samspillet mellem stemplet og formen bruges til at præge de produkter eller dele, vi har brug for, som vist i figur 1c. Ekstrudering involverer opvarmning af metalbarren (eller billetten), placering af den i en ekstruderingscylinder, og under ekstruderingsstangens påvirkning strømmer metallet ud af matricehullet i den anden ende af ekstruderingscylinderen, hvilket opnår forskellige profilsektioner med uregelmæssige tværsnit, rør og stænger. Desuden kan visse tværsnitsformer ikke opnås ved valsningsmetoder.
Det skal påpeges, at formålet med smede- og presseproduktion er at fremstille emner (eller dele) af bestemte former og størrelser. Endnu vigtigere er det at transformere metallernes støbte struktur, forbedre deres mekaniske, fysiske og kemiske egenskaber og øge delenes levetid. Derfor kan smede- og presseproduktion anvendes i vid udstrækning i forskellige industrisektorer af den nationale økonomi.
For det første etableres der i integrerede metallurgiske virksomheder, især i smelteværksteder for højkvalitetsstål, smedeværksteder sammen med valseværker, fordi mange legeringsstål af høj kvalitet med lav plasticitet skal smedes til emner før valsning. Derfor siger nogle, at "smedeværkstedet" er det "primære valseværk" blandt højkvalitetsstålværker.
For det andet fremstilles langt de fleste dele i forsvarsindustrien ved hjælp af smedning og stempling.
For det tredje, i forbindelse med maskinfremstilling, især i tunge maskiner, er ruller i store stålvalseværker, sildebensgear, arbejdscylindre og søjler i hydrauliske presser, trækstænger i smedehamre, krumtapaksler i presser og hovedaksler i minedriftsmaskiner generelt smedet.
For det fjerde er 80 % af delene i biler inden for transport smedede, og 60 % i lokomotiver. Hovedaksler, krumtapaksler og nogle dele af motorer i krigsskibe og skibe skal også smedes.
For det femte er rotorer, impeller, blade, hovedaksler og ikke-magnetiske fastholdelsesringe på generatorer i kraftindustrien alle smedede dele.
For det sjette fremstilles mange mekaniske dele inden for landbrug og let industri også ved smedning og presning.
De dele, der produceres ved smedning og presning, vejer fra et par gram til flere hundrede tons.
Smedning har følgende fordele i forhold til andre forarbejdningsmetoder:
1. Smedede materialer er tungere end støbegods og kan modstå større slagkræfter. Deres plasticitet, sejhed og andre mekaniske egenskaber er også bedre end støbegods. Derfor er vigtige dele for det meste lavet af smedegods. En anden fordel ved at bruge smedegods er, at under forudsætning af at sikre delenes styrke kan selve maskineriets vægt reduceres. Dette er af endnu større betydning for transportkøretøjer, fly, køretøjer og rumfartsudstyr. For nylig, på grund af forbedringen af støbeteknologi, er støbegods også blevet brugt i nogle tilfælde, fordi deres omkostninger er meget lavere end smedegodsets.
2. Det sparer råmaterialer. For eksempel, for den 17 kg tunge foraksel, der bruges i en bil, tegner skærespånerne sig for 189 % af akslens vægt, når den fremstilles ved valsning og skæring, mens skærespånerne kun tegner sig for 30 %, når den fremstilles ved smedning. Bearbejdningstiden forkortes også med en sjettedel.
3. Høj produktivitet. For eksempel kan to varmpressere smede billejer, hvilket kan erstatte 30 automatiske skæremaskiner. Effektiviteten ved at producere M24-møtrikker ved hjælp af automatiske opsætningsmaskiner er 17.5 gange højere end ved seksaksede automatiske drejebænke. Desuden kan produktionen ved ekstrudering producere færdige produkter fra barren i én arbejdsgang, hvilket er uovertruffent ved andre forarbejdningsmetoder.
4. Fri smedning er velegnet til enkeltstykke- og småserieproduktion og har større fleksibilitet. Den anvendes i vid udstrækning i mange maskinfabrikker. Det skal dog påpeges, at smedning er en primitiv produktionsmetode, og dens produktivitet er lavere end valsnings, hvilket skal forbedres yderligere.
Styrkeretning i smedeproduktion
I fremstilling af tunge maskiner, såsom produktion af store dele til smelteudstyr, valseværksudstyr og vandkraftværksudstyr, anvendes der almindeligvis fri smedning, og smedningen udføres på store hydrauliske presser.
For eksempel:
En rotor på en dampturbine med en diameter på 1.5 meter og en længde på 10 meter;
En søjle fra en 45,000 tons hydraulisk presse med en diameter på 1 meter og en længde på 33 meter;
En højtrykskedelcylinder (halv) med en diameter på 4 meter, en længde på 14 meter og en tykkelse på 0.16 meter;
En rulle fra et 1150 valseværk (smedet diameter 1.23 meter, længde 5.645 meter), smedet af en 70-tons stålbarre osv.
I batch- eller masseproduktionsmaskiner, såsom i fabrikker, der fremstiller biler, traktorer, fly, kampvogne og værktøjsmaskiner, udføres produktionen af vigtige dele ved hjælp af smedning. Smedning er en af udviklingsretningerne inden for smedeproduktion. Med præcisionssmedning kan skæreprocessen af dele erstattes. I øjeblikket kan ikke kun smedegods, der vejer op til 200 kg, produceres jævnt, men også smedegods, der vejer op til 6.7 tons, såsom seks-tappede krumtapaksler, gennem segmentsmedning. I modsætning hertil ville det kræve en stålbarre, der vejer 11.5 tons, at smede den samme krumtapaksel ved fri smedning, hvilket demonstrerer smedningens overlegenhed.
Med hensyn til smedeprocesser anvendes præcisionssmedning af legeringer, lille flashsmedning og netsmedning for at spare råmaterialer. I opvarmningsprocessen anvendes beskyttelsesgasser for at forhindre dannelse af oxidskaller.
For at sikre kvaliteten af smedegods anvendes mekaniserede operationer, automatiske produktionslinjer, drejemaskiner og transportudstyr. For at reducere fysisk arbejde anvendes mekaniserede operationer, automatiske produktionslinjer, drejemaskiner og transportudstyr.
På grund af den nationale økonomis udvikling er der i de senere år opstået behov for højtemperaturbestandige legeringer med høj styrke og andre legeringer med særlige fysiske og kemiske egenskaber. Disse legeringer har lav plasticitet og er vanskelige at forme. Derfor er ekstruderingsmetoden i de senere år blevet anvendt til at forme disse barrer.
En anden tilgang er højenergiformningsmetoden. Essensen af højenergiformningsmetoden er, at en enorm ekstern kraft virker på metallet på ekstremt kort tid (0.001 sekunder), hvilket får det til at undergå plastisk deformation i den tilsigtede retning og opnå de nødvendige dele. På grund af den kraftige eksterne kraft, der presser metallet til at bevæge sig en bestemt afstand på kortest mulig tid, er den genererede effekt ekstremt høj, og derfor kaldes det også højenergideformation. Under høj hastighed og højt tryk er deformationen af metallet som strømmen af en væske, hvilket i høj grad forbedrer dets plasticitet. Materialer med lav plasticitet, såsom titanium, rustfrit stål og varmebestandigt stål, som er vanskelige at bearbejde med konventionelle formningsmetoder, kan fuldstændigt overvinde denne vanskelighed gennem højenergiformning. [Note 6]
De energikilder, der anvendes i højenergiformning, omfatter komprimeret gas, forbrændingsgas, højenergiske elektriske gnister osv. Imidlertid er eksplosiver i øjeblikket meget udbredte, så denne metode kaldes også eksplosiv formning.
Smedningsudstyr (1)
Smedningsudstyr kan klassificeres i fire typer baseret på hastighedsvariationskarakteristikaene for maskinens arbejdsdel efter kontakt med smedegodset:
Den første type: Smedningshamre
Ved arbejdsslagets startpunkt a (dvs. før hammerhovedet berører smedeemnet) har hammerhovedet en maksimal hastighed v max (som vist i figur 1-1a). Under arbejdsslaget b falder hastigheden kraftigt fra den maksimale værdi til nul (dvs. fra α til β). Den maksimale hastighed v max kan nå 9 meter pr. sekund. Arbejdstiden t beregnes i tusindedele af et sekund.
Fordi arbejdscyklustiden tp er meget kort, er det arbejde, der udføres af damp eller luft, for lille. Hovedsageligt er den energi, der akkumuleres, når hammerhovedet hæves, afhængig af at fuldføre opgaven. Det kan ses, at denne type maskine fungerer ved hjælp af slagkraft, så den kaldes en smedehammer.
Den anden kategori: Hydrauliske presser
Hastighedsvariationskarakteristikaene for arbejdsværktøjet i denne type maskine, når det kommer i kontakt med smedegodset, er vist i figur 1-1c. Dette er helt anderledes end arbejdshastigheden for den første kategori af maskiner. Amboltens starthastighed kan være nul (som ved punkt 0) eller en bestemt hastighed (som ved punkt C), og den maksimale hastighed v max kan nå 30 mm/s. Arbejdstiden tp beregnes i brøkdele af en procent eller en tusindedel af et sekund, og i nogle tilfælde kan den også beregnes i sekunder.
Den tredje kategori: Krumtappressere
Variationen af deres arbejdshastighed er vist i figur 1-1e. Gliderens bevægelseskurve forbliver konstant og bestemmes af smedegodsets form, vinklen og krumtapformen. Starthastigheden er ret høj og kan i nogle tilfælde nå 500 mm/s eller endda højere. Da alle disse maskiner er udstyret med krumtap- og plejlstangsmekanismer, kaldes de krumtappressere.
Den fjerde kategori: Valsedemaskiner
Arbejdsværktøjet i denne type maskine er valsesmedemaskinen. Under arbejdsslaget er der kun rotationsbevægelse, og den fungerer baseret på mekaniske principper. Hvis ujævnheden i arbejdsværktøjets rotation ignoreres, er hastighedsvariationskurven ab parallel med den vandrette akse. Denne egenskab sikrer ensartet kraftpåføring, hvilket forbedrer materialedeformationen.
Vigor har over 20 års erfaring inden for smedeprocessen, bakket op af et professionelt teknisk team, produktionsteam og leveringsteam. Dette gør os i stand til at hjælpe kunder med at opnå optimal ydeevne med de perfekte dele. Deres ekspertise sikrer ensartet kvalitet, minimerer nedetid og maksimerer effektiviteten i produktionsprocesserne. Med fokus på præcision og pålidelighed opfylder Vigors komponenter strenge branchestandarder, hvilket giver kunderne enestående ro i sindet. Hvis du har spørgsmål eller dele, der skal udvikles, er du velkommen til at kontakte os på info@castings-forging.com

