


Viden
Ekstruderingsformvarmebehandlingsproces
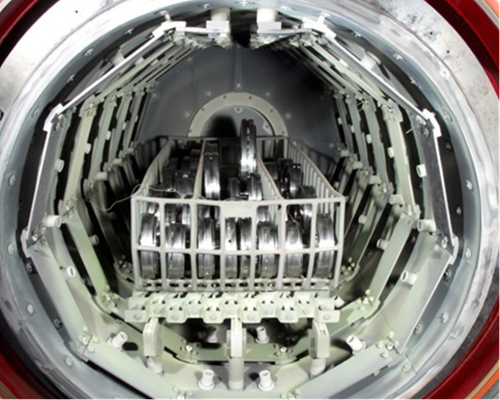
Stresslindring Annealing - behandling
Udfør spændingsaflastningsvarmebehandling på vigtige bearbejdningskomponenter (dvs. dem, der er tilbøjelige til deformation eller store dele), især forme. Spændingsaflastning udføres ved en temperatur på cirka 550 ° C til 660 ° C. Normalt anvendes det før hærdning med det formål at minimere spænding, men det anbefales også at bruge det efter den endelige mekaniske bearbejdning. Udglødning udføres typisk på forarbejdede råmaterialedele for at opnå en struktur med lav hårdhed, god koldplasticitet og god bearbejdningsydelse for værktøjsmaskiner. Specifikt:
l Fuldstændig udglødning;
l Isotermisk udglødning;
l Sfærisk udglødning.
Normaliserende udglødning er en varmebehandlingsproces, der bruges til at forbedre stålets mekaniske styrke. Denne metode kan opretholde ensartetheden af emnets struktur og forbedre dets bearbejdelighed, så det forberedes til efterfølgende bearbejdning. Normalisering udføres ved et temperaturområde på 800 ° C til 920 ° C. Derefter luftkøles komponenterne. Generelt vil kornene, sammenlignet med den oprindelige mikrostruktur af halvfabrikata, på grund af indflydelsen fra strukturel transformation og luftkøling blive raffineret, hvilket er meget hurtigere end den køleproces, som emnet oplever efter traditionelle fremstillingsprocesser. Dette eliminerer den typiske uønskede nålelignende mikrostruktur, der findes i smedede eller stemplede komponenter, eller reducerer tilstedeværelsen af den båndlignende struktur, der almindeligvis findes i halvfabrikata med termoplastisk deformation.
Opløsningsglødning er en af de mest populære varmebehandlinger, da den kan stille betydelige krav til de bearbejdede emner. Mange virksomheder inden for olie- og gasindustrien samt bilindustrien i det centrale og nordlige Italien stoler på vores ekspertise for at opnå den højeste præcision i bearbejdningen. Opløsningsglødning, også kendt som "opløsningshærdning" eller "superhærdning", er en fremragende behandling af rustfrit stål. Den anbefales især til at give rustfrit stål og duplexstål elasticitet og maksimere korrosionsbestandigheden, hvilket gør den særligt velegnet til alle dybtrukne emner.
Denne proces udføres i vakuum ved temperaturer fra 1000 ° C til 1100 ° C, hvilket tillader kulstoffet i metalmatricen at opløses, og derefter afkøles det hurtigt med nitrogen for at undgå den sprødhed, der opstår ved opvarmning mellem 480 ° C og 850 ° C, hvilket potentielt kan ophæve alle de fordele, materialet tilbyder ved høje temperaturer.

