


Viden
Effekten af ultralydsdæmpning på 42CrMo4 stålmekaniske egenskaber og mikrostruktur
Ultralydsslukning er at opvarme de bratkølede dele til bratkølingstemperaturen og holde dem ordentligt varme og derefter sætte dem i bratkølingstanken med ultralydsvibration for at afkøle for at opnå bratkøling af emnet. Bratkøling er en nøgleproces til at forbedre styrken og sejheden, og bratkølingsprocessen i det bratkølende kølemedium (vand, olie osv.) er generelt opdelt i tre trin: membrankogning, boblekogning og konvektionsvarmeveksling.
Blandt dem er boblekogningen det vigtigste stadium, fordi arbejdsemnet er i det hurtige afkølingsstadium, skal det sikres, at arbejdsemnets interne temperaturzone er i boblekogningsstadiet af bratkøling. Samtidig bør afkølingshastigheden være større end den kritiske afkølingshastighed, således at den bratkølede stålkonstruktion kan omdannes til martensitretningen. I den konventionelle bratkølings- og afkølingsproces er gasfilmen i højtemperaturzonen svær at knuse selv under intense omrøringsforhold.
Efter indførelsen af ultralydsfeltet, på grund af "kavitations"-effekten af ultralydsbølgen i mediet, sprænger den resulterende højtrykschokbølgepåvirkning gasfilmen og går hurtigt ind i boblekogningsstadiet, hvilket markant øger afkølingsintensiteten af hele temperaturzonen.
Som et almindeligt legeret konstruktionsstål har 42CrMo4 høj styrke og sejhed, ingen åbenbar hærdningsskørhed, høj træthedsgrænse og modstandsdygtighed efter bratkøling og hærdningsbehandling og god stødsejhed ved lav temperatur. I mellemtiden bruges det generelt til at fremstille aksler, gear og plejlstangsdele med store tværsnit. Varmebehandlingsprocessen har været relativt moden, men bratkølingsprocessen er stadig følsom over for påvirkning af faktorer som det bratkølende kølemedium og delenes tværsnitstykkelse, og det er let at frembringe revner efter vandkøling, især emne med stor forskel i tværsnitstykkelse, som er meget let at knække ved vandkøling.
Når oliequenching er vedtaget, på grund af den lave kølekapacitet, kan det store tværsnit 42CrMo4 stål ikke hærdes, hvilket resulterer i den lave kvalifikationsgrad af dets mekaniske egenskaber. I dette papir introduceres ultralydsbølge i quenching og afkølingsprocessen af 42CrMo4 stål, hvilket forbedrer quenching intensiteten af quenching kølemediet og giver en reference til forskning og anvendelse af 42CrMo4 stål quenching proces.
2. Eksperimentmaterialer og -metoder
2.1 Eksperimentmaterialer
Den kemiske sammensætning af 42CrMo4 stålsmederne, der blev brugt i testen, er vist i tabel 1.
Tabel 1 Den kemiske sammensætning af 42CrMo4 (kvalitetsscore) (%)
|
Elements |
C |
Mn |
Si |
S |
P |
Cr |
Mo |
|
Standard (EN 10083-3—2006) |
0.38 ~ 0.45 |
0.60 ~ 0.90 |
≤ 0.40 |
≤ 0.035 |
≤ 0.025 |
0.90 ~ 1.20 |
0.15 ~ 0.30 |
|
Målt |
0.42 |
0.77 |
0.29 |
0.010 |
0.019 |
1.14 |
0.224 |
For at studere bratkølingsprocessen for 42CrMo4 ståldele med stort tværsnit, blev smedegodset bearbejdet til runde prøver på φ90mm × 150mm ved bearbejdning.
2.2 Eksperimentelle principper og metoder
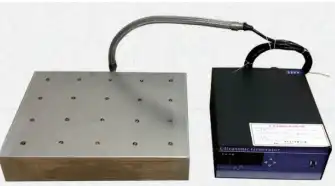
Figur 1 viser ultralydsslukningsanordningen, hvor effekten af ultralydsstrømgeneratoren kan justeres til 0~1500W.
a) Ultralydsgeneratorer
b) Ansøgningsstatus
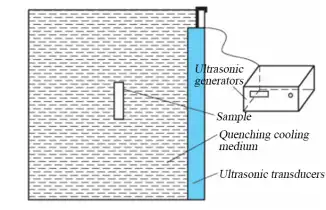
Figur 1 Ultralydsslukningsenheden
I quenching-processen indføres ultralydsbølgen med en frekvens på 28kHz i ultralydstransduceren gennem ultralydsstrømgeneratoren, og transduceren konverterer det elektriske oscillationsimpulssignal transmitteret af ultralydsgeneratoren til højfrekvent mekanisk vibration og slukningsprøven er placeret i midten af bratkølingstanken, og positionen er relativt fast for at reducere testfejlen.
Prøven opvarmes med TC15L-12 keramisk fiber muffelovn, og ovnen opfylder kravene i klasse III ovn (±10°C) og Type D instrument specificeret i GB/T30825-2014 "Varmebehandlingstemperaturmåling". Den specifikke varmebehandlingsproceskurve er vist i figur 2, og proceskravene er vist i tabel 2
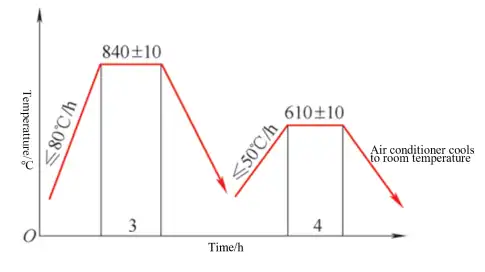
Figur 2 42CrMo4 Steel Heat Treatment Process Curve
Tabel 2 Krav til hærdningsproces for 42CrMo4-stål
|
Prøvenummer |
Slukkende kølemedium |
Hvorvidt man skal tilføje ultralyd eller ej |
Effekt/W |
|
1 |
20°C vand |
Ja |
1500 |
|
2 |
20°C vand |
Ingen |
/ |
|
3 |
20 °C olie |
Ja |
1500 |
|
4 |
20 °C olie |
Ja |
1000 |
|
5 |
20 °C olie |
Ja |
500 |
|
6 |
20 °C olie |
Ingen |
/ |
Efter varmebehandling blev prøver udtaget ved 1/2 radius til metallografisk strukturobservation og mekanisk egenskabstestning. 1 gruppe prøver (2 trækprøver, 2 stødprøver, 1 metallografisk prøve) blev taget for hver prøve.
3 Eksperimentelle resultater og analyse
3.1 Effekten af ultralydsslukningsproces på mekaniske egenskaber
Figur 3 viser de mekaniske egenskaber af 42CrMo4 stål efter bratkøling ved forskellige processer. Dette kan ses på figur 3.
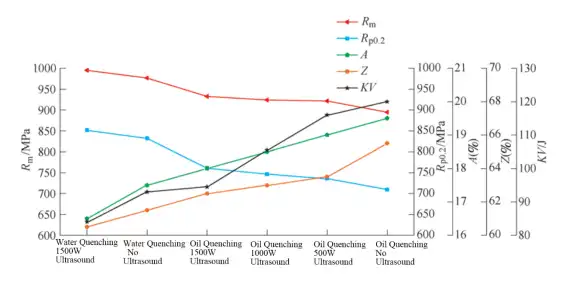
Figure3 The Mekaniske Pegenskaber af 42CrMo4 Steel After Qfortryllende af Danderledes Processer
Trækstyrken (Rm) og flydespændingen (Rp0.2) af prøverne efter oliequenching er lavere end for vandquenching, men forlængelsen (A), sektionskrympningen (Z) og stødabsorptionsenergien (KV) er større end dem ved slukning af vand, og med forøgelsen af ultralydseffekten øges trækstyrken og flydespændingen gradvist, mens forlængelsen, sektionskrympningen og slagabsorptionsenergien gradvist aftager.
3.2 Effekt af ultralydsslukningsproces på mikrostruktur
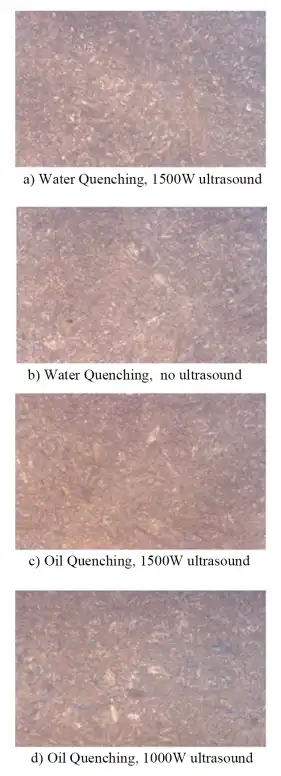
Figur 4 viser mikrostrukturen af 42CrMo4 stål efter bratkøling ved forskellige processer.
Som det kan ses af figur 4, har introduktionen af ultralydsbølger en signifikant effekt på mikrostrukturen af 42CrMo4 stål efter bratkøling. Den ultralydsassisterede vandslukningsstruktur er hærdet sostenit, som vist i figur 4a. Strukturen af konventionel vandkøling er tempereret soxhlet + en lille mængde ferrit, og kornet er grovere end det i figur 4a, som vist i figur 4b. Strukturerne under forskellige beføjelser af ultralydsassisteret olieslukning var hærdet sostenit + granulær bainit + ferrit, men med faldet i ultralydseffekten steg indholdet af granulært bainit og ferrit gradvist, og mikrostrukturfordelingen blev mere og mere ujævn, som vist i Fig. 4c~e. Strukturen af konventionel oliekøling er groft hærdet sostenit + delvist granulært bainit + ferrit, og strukturen er meget ujævn, og indholdet af granulært bainit og ferrit er større end indholdet af ultralydsassisteret oliequenching, som vist i figur 4f.
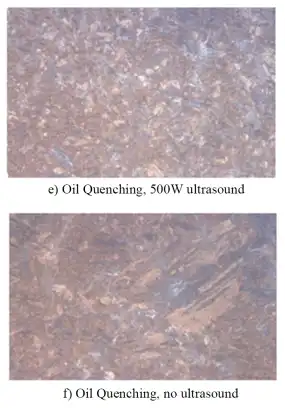
Figur 4 Mikrostrukturen af 42CrMo4 stål efter bratkøling ved forskellige processer
Fordi 42CrMo4 stål er et sub-eutektisk stål sammenlignet med eutektisk stål, skifter kurven for det austenit isotermiske overgangsdiagram til venstre, stabiliteten af den superkølede austenit er lav, drægtighedsperioden er kort, og en stor afkølingshastighed er påkrævet i den slukningskritiske overgangstemperaturzone, ellers er det let at have non-martensit transformation på grund af utilstrækkelig underkøling.
Desuden er dens olieviskositet og tværsnit af prøven begge store, kølekapaciteten er lav, og "næsespids"-positionen af den austenit isotermiske overgangskurve kan ikke helt undgås under bratkøling, og stålet kan ikke hærdes, så problemet med bainit vil opstå på grund af utilstrækkelig afkølingshastighed efter bratkøling. Efter at ultralydsbølger er indført i det bratkølende kølemedium, øges kølekapaciteten af det bratkølende kølemedie, og kølehastigheden stiger, hvilket vil fremme martensittransformationen. Med stigningen i ultralydseffekten falder indholdet af bainit og ferrit gradvist, og når ultralydseffekten stiger til 1500W, er køleeffekten tæt på vandslukningseffekten.
4 Konklusion
1) Sammenlignet med konventionel olie- og vandhærdning kan trækstyrken og flydespændingen af 42CrMo4 stål efter varmebehandling forbedres ved at tilføje ultralyd, men forlængelsen, krympningen efter brud og stødabsorberingsenergien reduceres.
2) I processen med ultralydsolieslukning, med stigningen af ultralydseffekt, øges afkølingshastigheden gradvist, trækstyrken og udbyttestyrken øges gradvist, mens forlængelsen, krympningshastigheden efter brud og slagabsorptionsenergien gradvist falder. I mellemtiden falder indholdet af granulært bainit og ferrit i vævet gradvist, og strukturen er mere ensartet.

