


Viden
Dimensionsændringer og præcis kontrol i investeringsstøbning
Der er mange systematiske fejl, der påvirker dimensionsvariationen af støbegods, herunder fire primære dimensionsændringsfaktorer: formbearbejdningstolerance, krympning af voksmønster, skalekspansion og legeringskrympning. Den grundlæggende fysiske krympning fra form til voksmønster og størkningskrympningen af støbegodset er de to hovedårsager til den endelige dimensionsvariation af støbegodset. Forskning viser, at i stålstøbegods overføres dimensionsnøjagtigheden af det endelige støbegods hovedsageligt fra dimensionsnøjagtigheden af det tilsvarende voksmønster.
I øjeblikket er metoden til at producere støbegods med kvalificerede dimensioner at vælge den passende krympning af mønsterstørrelsen. Derfor er det meget vigtigt at forstå og kontrollere de faktorer, der påvirker den endelige støbekrympning. Der er gjort en stor indsats for at opnå nøjagtig formkrympning. Nogle støberier bruger en fast formkrympning gennem hele støbegodset uden at tage hensyn til støbegodsets størrelse eller geometri. Andre bruger specifikke formkrympninger i støberetningen, mens de ignorerer støbegodsets strukturelle type og skalformens begrænsninger. Forskellige undersøgelser er blevet udført af krympningen af voksmønstre for frie, fuldt begrænsede og delvist begrænsede funktionsdimensioner. For stålstøbegods med dimensioner mindre end 25.4 mm er det meget vanskeligt at vælge krympningen. Indtil videre er numeriske simuleringsmetoder blevet brugt i industrien til at forudsige de dimensionsændringer, der opstår under størkning og afkøling. Selvom der er nogle værdifulde retningslinjer for bestemmelse af krympning for et bestemt voksmateriale, metal og efterbehandlingsproces, er dimensionsoverførselsforholdet mellem voksmønsteret og dets tilsvarende skalform og støbegods stadig uklart. For at opnå mere realistiske og kvantitative resultater skal de vigtigste støbeprocestrin og støbegeometrien, der påvirker dimensionssvind, kvantificeres og evalueres.
Denne artikel har til formål at give en yderligere forståelse af processen og de specifikke karakteristika for dimensionskrympning i investeringsstøbning. Forholdet mellem dimensionskrympning og voksmønsteret og det tilsvarende støbegods undersøges også.
Den frie krympeadfærd for voksmønstre og støbegods
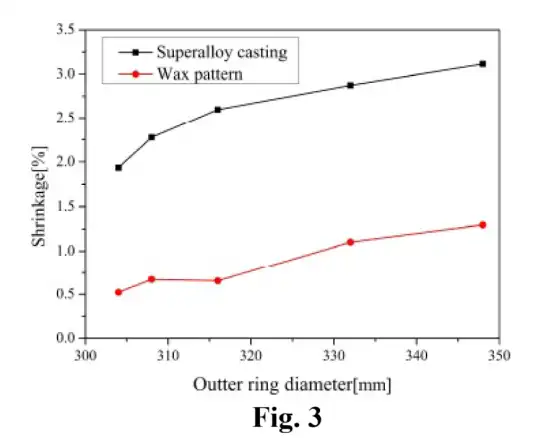
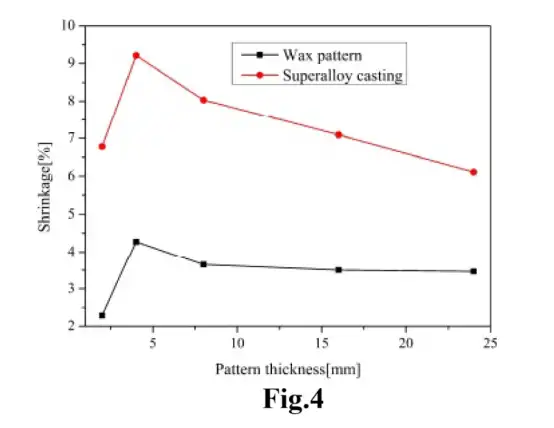
Nogle forskere definerer den ydre ringdiameter og tykkelse af voksmønstre og støbegods som ubegrænsede dimensioner. Krympningsvariationen af den ydre ringdiameter af voksmønstre og støbegods i forhold til voksmønsterets størrelse er vist i figur 3. Under frie krympningsforhold er der tydeligt typiske forskelle i krympningsmængderne af støbegods og voksmønstre. Krympningstendensen for støbegodsets størrelse i forhold til den ydre ringdiameters karakteristiske dimension er den samme som for voksmønsteret. Efterhånden som diameteren stiger, øges krympningsmængderne for både voksmønsteret og støbegodset samtidigt. Støbegodset i den ydre ring afkøles hurtigere, fordi det er omgivet af kold luft, hvilket fører til en større størrelseskrympning af støbegodset under støbeprocessen. Voksmønsteret størkner øjeblikkeligt, og den samlede krympning, der dannes under støbeprocessen, er relativt lille. Når højtemperaturlegeringsstøbegods afkøles fra en støbetemperatur på 1500 °C, krymper de fra flydende til fast stof med betydelige volumenændringer. Krympningen i fast tilstand af metallet er den vigtigste indflydelsesfaktor, der bestemmer støbegodsets endelige størrelseskrympning, da tilførslen af flydende metal under størkningsprocessen har en indflydelse. Krympeloven for støbegodset er afledt af det tilsvarende voksmønster. Den gennemsnitlige krympehastighed for den ydre ringdiameter er: 0.849 % for voksmønsteret og 2.559 % for støbegodset. Som vist i figur 4 er krympeværdien for den ydre ringtykkelse meget større end diameterens. Krympemængden for en tykkelse på 4 mm er større end for andre tykkelser. Årsagen til dette er ikke klar, men det kan være relateret til indflydelsen af tilstødende egenskaber. For voksmønsteret falder krympehastigheden fra 4 % til 24, når tykkelsen stiger fra 4.28 mm til 3.46 mm. På grund af forskellene i hulrumstryk og afkølingshistorik varierer krympehastighederne for voksmønstre også en smule. Dette indikerer, at det er vanskeligt at bestemme krympehastigheden for voksmønsteret til bestemmelse af støbetykkelsen på grund af tilførslen fra indløbs- og løbesystemet. Det anbefales, at der anvendes forskellige krympetolerancer for voksmønstre og dimensionstolerancer for støbegods af forskellige størrelser og typer.
Forholdet mellem voksmønster og støbedimensioner
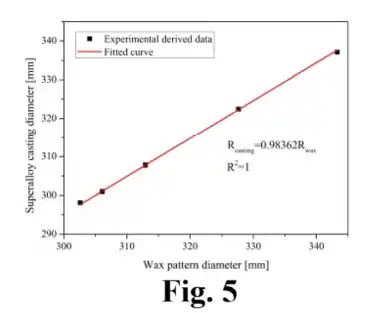
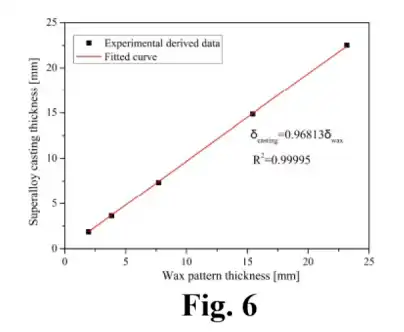
Der er ingen definitiv dimensionel sammenhæng mellem voksmønsteret og dets støbning. Sporbarheden af dimensionsnøjagtigheden gennem hele støbeprocessen blev evalueret. Som vist i figur 5 kan dimensionerne af en enkelt støbeform spores tilbage til dimensionerne af dens voksmønster. Med hensyn til den ydre ringdiameter har voksmønsteret og den tilsvarende støbning en lineær proportionalitet på 98.362%. For den ydre ringtykkelse er der også en direkte lineær sammenhæng mellem voksmønsteret og støbningen, som vist i figur 6. Tykkelsen af voksmønsteret er cirka 3.187% større end tykkelsen af den ydre ring af støbegodset. Disse data indikerer, at for at producere højpræcisionsstøbegods skal dimensionsændringerne i voksmønsteret kontrolleres strengt.
Processens indflydelse på dimensionskrympning
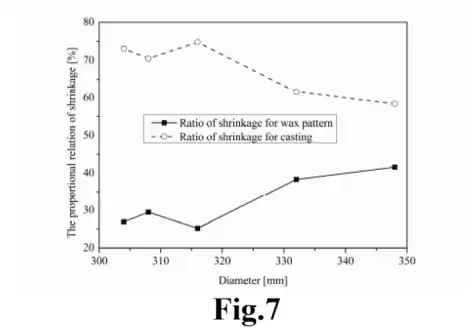
Som vist i figur 7 ligger indflydelsen af voksmønsterprocessen på de endelige støbedimensioner af den ydre ring inden for området fra 25.2 % til 41.6 %. Krympningsforholdet for den ydre ringdiameter forårsaget af voksmønsterprocessen tegner sig for mindre end 50 % af den samlede dimensionsændring af støbegodset. Derfor kan det konkluderes, at blandt alle støbeprocesser påvirkes støbegodsets dimensionsnøjagtighed primært af dimensionsændringerne under den termiske kontraktionsfase. Legeringens krympning er den vigtigste faktor, der bidrager til den samlede dimensionsændring mellem voksmønsterformen og den tilsvarende superlegeringsstøbning.
Konklusion
For de ubegrænsede dimensioner af den ydre ring kan voksmønsteret og støbegodset krympe frit. I gennemsnit krymper voksmønsteret med 0.849%, og det nikkelbaserede superlegeringsstøbegods krymper med 2.559% i den ubegrænsede ydre ringdiameter. Der er etableret et direkte lineært forhold mellem voksmønsterets ydre ringdimensioner og dets støbegods. Det lineære forhold mellem voksmønsterets dimensioner og dets støbegods kan bruges til at forudsige støbegodsets deformation. Disse resultater kan i væsentlig grad anvendes til design af passende formtolerancer til ring-til-ring-støbning. Indflydelsen af voksmønsterprocessen på de endelige støbedimensioner er relativt lille og spænder fra 25.2% til 41.6% i den ydre ringdiameter. Under støbeprocessen rangerer voksmønsteret som nummer to i ændringer af ubegrænsede dimensioner. Det kan konkluderes, at blandt alle støbeprocesser påvirkes støbegodsets dimensionsnøjagtighed primært af dimensionsændringerne under den termiske kontraktionsfase. Forskningsresultaterne er af stor betydning for at evaluere støbegodsets geometri og de vigtigste støbeprocesfaktorer, der påvirker voksmønsterets krympningstillæg.
Vigor har mere end 20 års erfaring inden for investeringsstøbegods. Hvis du har spørgsmål, ønsker, udvikling af dele eller forbedring af din forsyningskæde, er du velkommen til at kontakte os på info@castings-forging.com

