


Viden
Almindelige defekter i investeringsstøbegods - Overfladeoverbrænding
1. Oversigt
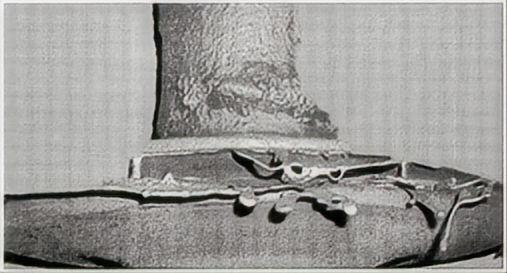
(1) Karakteristika: En del af skallen er revnet. Efter hældning strømmer det smeltede metal ud fra det revnede område af skallen under påvirkning af dynamisk og statisk tryk, hvilket danner uregelmæssigt og overskydende metal på støbegodsets overflade.
(2) Årsager: Skallens højtemperaturstyrke er lav, eller slagkraften under støbning er stor, hvilket forårsager lokale revner i skallen. Det smeltede metal strømmer ud af revnen, hvilket resulterer i udvendig ild.
(3) Placering: På skallens svageste punkt, hvor den revner.
(4) Illustration: Se figur 1.
2. Årsager
(1) Lav højtemperaturstyrke af skallen. Skallens højtemperaturstyrke refererer til dens styrke under bagning og hældning af skallen.
① Forkert skalbagningsproces, tab af kontrol under drift, eller at bageovnen ikke opfylder proceskravene. Forkert valg af skalbagningsproces, for høj bagetemperatur, for hurtig temperaturstigning, forkert bagning, eller at bageovnen ikke opfylder proceskravene, fører alle til delaminering, revner og sprækker i formhulrummets overfladelag.
② Forkert hældning. For hurtig hældning resulterer i en kvadratisk forøgelse af det dynamiske tryk på skallens indre hulrum.
(2) Skalformens styrke ved stuetemperatur er lav. Skalformens styrke ved stuetemperatur refererer til dens styrke under skalfremstilling og afvoksning.
① Kvaliteten af pulveret og støbesandet er under standard. Pulveret og støbesandet indeholder en høj mængde urenheder eller har et højt fugtigheds- og støvindhold, hvilket forårsager revner og sprækker på det indre overfladelag af skalformen.
② Pulveret og støbesandet er forkert valgt. Partikelstørrelsen af pulveret og støbesandet, der anvendes i hvert lag af skalformen, varierer meget. På grund af de forskellige krympningshastigheder for hvert lag udvikler de svage punkter i det første og andet lag af skalformen delaminering, revner og sprækker.
③ Parametrene for skalfremstillingsprocessen er uhensigtsmæssige eller ikke korrekt kontrollerede. Stuetemperaturstyrken af silicasol-skalformen afhænger hovedsageligt af bindemidlets tørregrad. Når tørreprocesparametrene (fugtighed, temperatur, lufthastighed, tørretid) er forkert valgt eller ude af kontrol, vil styrken falde. Stuetemperaturstyrken af natriumsilikat-skalformen afhænger hovedsageligt af natriumsilikatets hærdningsgrad. Når hærdningsprocesparametrene (koncentration, temperatur, hærdningstid) er forkert valgt eller ude af kontrol, vil styrken falde.
④ Afvoksningsprocessen eller -funktionen i skalformen er forkert, hvilket forårsager eller øger revner. Når dampafvoksning anvendes til harpiksbaserede formmaterialer (også kendt som "mellemtemperaturvoks"), er damptrykket lavt, opvarmningshastigheden langsom, og afvoksningstiden lang. Når varmtvandsafvoksning anvendes til voksbaserede formmaterialer (også kendt som "lavtemperaturvoks"), er vandtemperaturen i afvoksningstanken lav, afvoksningstiden lang, eller voksens dræning fra skalformen er ikke jævn under afvoksning.
(3) Lokal skade på skalformen. Under produktionsprocessen, såsom bagning og håndtering, beskadiges skalformen lokalt på grund af ydre påvirkninger.
(4) Skallen har dårlig modstandsdygtighed over for pludselig afkøling og opvarmning. Når den udsættes for pludselig afkøling eller opvarmning, er skallen tilbøjelig til at revne på grund af dens dårlige modstandsdygtighed over for sådanne temperaturændringer.
(5) Forkert design af portsystemet. Under hældning påvirker det smeltede metal direkte hulrummet .
3. Forebyggelses- og kontrolforanstaltninger
(1) Forbedr skallens styrke ved høje temperaturer.
① Forøgelse af skallens styrke ved stuetemperatur kan effektivt forbedre dens styrke ved høje temperaturer. Derudover kan følgende procesmetoder anvendes, såsom:
a. Blæsebehandling. Efter hvert lag sand er spredt, blæses det løst vedhæftede og overskydende sand væk med trykluft; denne behandling er egnet til at fjerne tykke sandlag eller løst sand, der har samlet sig i små huller, riller, indvendige hjørner og tekstområder.
b. Brug hurtigtørrende silicasol. Hurtigtørrende silicasolskaller har højere styrke ved stuetemperatur, højere styrke ved høj temperatur og lavere reststyrke.
c. Tilsæt polymerer. Tilsætning af polymerer eller fibre for at forbedre silicasolen for at forberede belægningen hjælper med at forhindre revner i belægningslaget og kan tilpasse sig en hurtigere tørrehastighed. Den omgivende luftfugtighed kan reduceres til 35%, og vindhastigheden kan også øges.
② Forbedre skalbagningsprocessen. Procesparametre for bagning af skaller: Skaltemperaturen bør være så høj som muligt. Bagetemperaturen for silicasolskaller er 950-1200 ° C, og bagetiden er generelt 0.5 timer; for natriumsilikatskaller er bagetemperaturen 850-950 ° C, og bagetiden er generelt 0.5-2 timer. Sørg for, at bageovnen opfylder proceskravene, og følg driftsprocedurerne.
③ Forbedr hældningsprocessen. Kontroller skaltemperaturen under hældning, så den er så høj som muligt, og afstem den med hældetemperaturen for metalvæsken. Kontroller hældehastigheden ved at bruge "hurtigt, derefter langsomt" for store dele og "langsomt, derefter hurtigt" for små dele.
(2) Forbedr skallens styrke ved stuetemperatur.
① Kontrollér nøje kvaliteten af pulveret og støbesandet. Urenhedsindholdet i pulveret og støbesandet skal opfylde proceskravene, og fugtigheds- og støvindholdet skal være ≤ 0.3% (massefraktion).
② Vælg pulver og støbesand med rimelighed til hvert lag af skallen. Vælg belægningstypen med rimelighed, såsom kvartspulver til kulstofstål og zirkonsand til rustfrit stål og højlegeret stål; pulverets partikelstørrelse skal være ensartet, og det er bedst at bruge graderet pulver.
Sandtypen til hvert lag skal være ensartet eller ligne pulveret i hvert lag; partikelstørrelsen af støbesandet skal være rimelig, såsom 100/120 mesh for overfladelagssandet, 30/60 mesh for overgangslagssandet og 16/30 mesh for forstærkningslagssandet.
③ Vælg rimelige parametre for skalfremstillingsprocessen, og kontroller dem nøje. Hærdningshastigheden for natriumsilikatskallen hærdet med krystallinsk aluminiumchlorid er relativt langsom. En massefraktion på 0.1% JFC kan tilsættes hærderen for at forbedre hærderens indtrængningsevne; skallens styrke er høj.
④ Forbedre afvoksningsprocessen. Nøglen til afvoksning: Før afvoksning skal skallen opbevares i 12 til 24 timer; afvoksningsprocessen skal være "høj temperatur og hurtig". Afvoksningsprocedurerne skal følges nøje.
(3) Undgå lokale skader på skallen. Udøv civiliseret produktion. Under afvoksnings-, bagnings- og hældningsprocesserne af skallen skal det forhindres, at den beskadiges af ydre påvirkninger. Når der konstateres lokale skader på skallen, må den ikke transporteres eller hældes igen.
(4) Forbedr skallens modstandsdygtighed over for termisk stød. For at forhindre, at skallen udsættes for pludselig afkøling og opvarmning, bør varm støbning af skallen anvendes.
(5) Forbedr designet af portsystemet for at forhindre, at det smeltede metal direkte påvirker formhulrummet under støbning.
Vigor har mere end 20 års erfaring og et professionelt team inden for støbegods- og smedningsindustrien. Hvis du har spørgsmål eller ønsker at hjælpe med dele, bedes du kontakte os på info@casting-forging.com

