


Viden
Støbeprocesdesign og produktionspraksis for ventilskallen til hoveddampventilens reguleringsventil (del 2)
1 Produktion og fremstilling
1.1 Formfremstilling
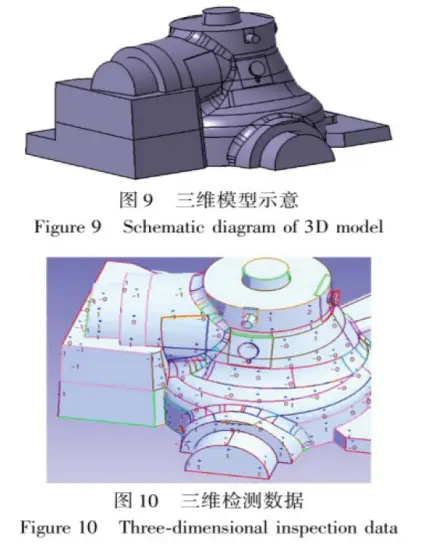
For at sikre stabil produktkvalitet under batchfremstilling behandles og styres denne model med fuld numerisk styring til højpræcisionsbearbejdning, hvilket yderligere forbedrer nøjagtigheden og stabiliteten af modellens dimensioner. Modellen underkastes også tredimensionel datadetektion for omfattende inspektion af alle dens dimensioner og former og dermed sikring af dens kvalitet og præcision. Dette er afgørende for batchfremstilling af støbegods og kan effektivt forhindre problemer med støbekvaliteten forårsaget af modelfejl. Den tredimensionelle model er illustreret i figur 9, og de tredimensionelle detektionsdata er vist i figur 10.
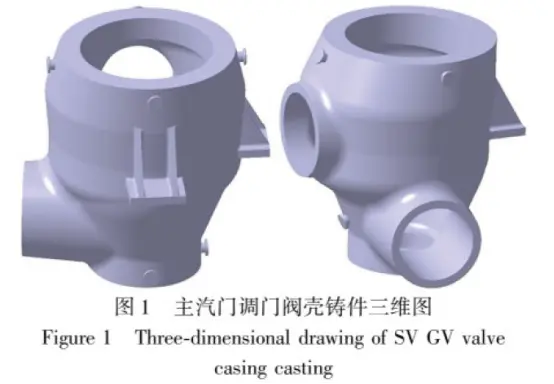
I henhold til ventilhusets form- og størrelseskrav blev der udført et rimeligt blokdesign for ventilhuset, og der blev anvendt en formningsmetod for den nedre, faste prøve, den øvre kernekonstruktion og den indre hulrums hovedkerne. Under formningsprocessen af den nedre, faste prøve er det nødvendigt at sikre stabiliteten af ventilhusets grundstruktur og den dimensionelle nøjagtighed. Ventilhusets øvre struktur er kompleks. Den øvre del anvender en formningsmetod med kernekonstruktion ved hjælp af blokke, hvilket mere fleksibelt kan realisere dannelsen af komplekse strukturer og samtidig sikre nøjagtigheden af dimensioner og former. Denne formningsmetode kræver præcis kontrol af dimensionerne og positionerne af hver kernekonstruktion for at sikre, at de kan samles nøjagtigt til den komplette øvre struktur af ventilhuset.
1.2 Støbning
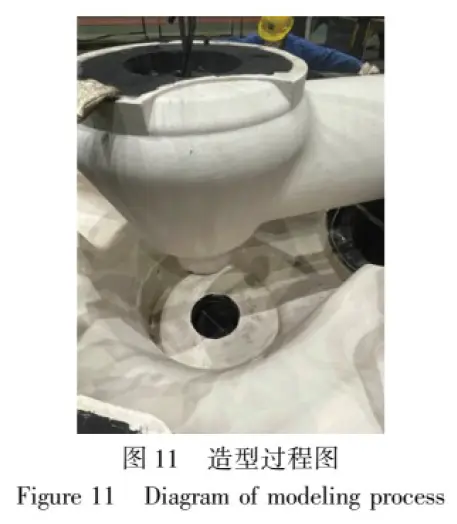
Hvert led i støbeprocessen udføres nøje i overensstemmelse med driftsprocedurerne for hver proces. Derudover er støbningen af dette ventilhus vanskelig. For at sikre ventilhusets dimensionsnøjagtighed under batchproduktion udføres tredimensionel detektion af sandformens hulrum under støbningen for at sikre dimensionsnøjagtigheden af ventilhusets hulrum. Efter at kernen er indsat, er det indre hulrum i ventilhuset smalt, hvilket ikke er befordrende for observation. Før støbning bruges et endoskop til at kontrollere, om der er sand eller andet snavs i bunden af ventilhusets hulrum for at sikre hulrummets renhed. Det faktiske billede af kernen indsat efter afformning er vist i figur 11.
1.3 Varmebehandling
Under fjernelse af kassen og udrystning af ventilhuset er emnet på grund af den lave temperatur i meget høj risiko for revner. Derfor skal temperaturændringerne ved roden af stigrøret, tykke og store områder og tyndvæggede områder umiddelbart efter fjernelse af kassen nøje overvåges, og den indledende efterbehandlingsproces skal straks udføres. Samtidig skal den dedikerede varmebehandlingsproces til varmebehandling nøje følges. Gennem hele varmebehandlingsprocessen er der ikke opstået revner i emnet. Ventilhuset har mange varmebehandlingsprocesser, hovedsageligt inklusive efterstøbningsglødning, højtydende varmebehandling og spændingsaflastningsglødning efter svejsning. Før efterstøbningsglødning af ventilhuset kræves udrystning. På grund af den store forskel i vægtykkelsen af ventilhuset og dets højkrommartensitisk stål, vil afkøling til en bestemt temperatur efter støbning og hældning producere martensit, hvilket tilføjer betydelig organisatorisk belastning til ventilhuset oven i termisk belastning. Under udrystningsprocessen skal temperaturen ved roden af stigrøret, tykke og store områder og tyndvæggede positioner nøje kontrolleres for at undgå revner. Varmebehandlingen af ventilhuset bruger typisk luftkølet bratkøling efterfulgt af højtemperaturhærdning. Materialets følsomhed over for raspende revner kan bedømmes ved hjælp af en specifik kulstofækvivalent Ceq, og beregningsformlen for denne kulstofækvivalent er:
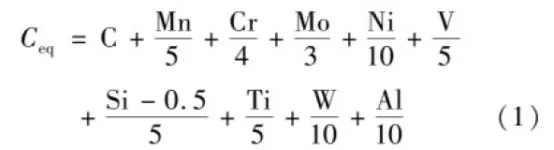
Det kan beregnes, at materialets kulstofækvivalent er cirka 3.2% (uden hensyntagen til Co- og B-elementerne), og revnefølsomheden er meget høj. I betragtning af indflydelsen af Co- og B-elementerne er revnefølsomheden af CB2-materialet endnu større. Ved at have god kontrol over ensartetheden af bratkøling og afkøling under ventilhusets ydeevnevarmebehandling, den endelige køletemperatur og anløbning, kan forekomsten af varmebehandlingsrevner effektivt undgås. Når ventilhuset gennemgår spændingsaflastningsglødning efter svejsning, matches valget af glødetemperatur og holdetid med materialets svejseprocedurekvalifikationer. Der opstod ingen revner under hele varmebehandlingsprocessen.
2. Produktkvalitetsstatus
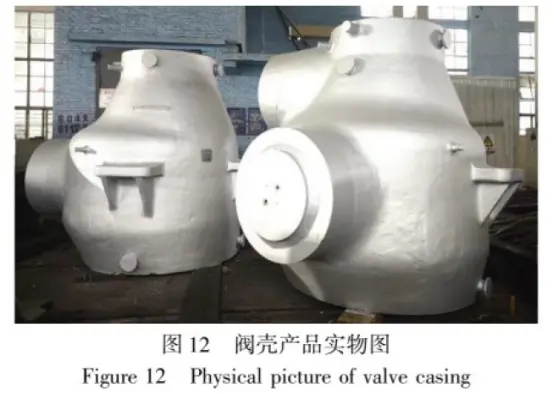
Efter gennemgang af støbeprocessen med design, modelfremstilling, støbning, smeltning, hældning, varmekonservering, åbning af kassen, udrystning, rengøring, varmebehandling og bearbejdning, blev der ikke fundet nogen overfladedefekter såsom slaggeindeslutning, porøsitet eller revner på overfladen af støbegodset til den primære dampreguleringsventils skal. I mellemtiden blev der udført magnetisk partikeltestning (MT), penetrationstestning (PT) og ultralydstest (UT) på hele ventilskallen i overensstemmelse med de tekniske krav, og resultaterne var tilfredsstillende. Blandt disse fandt ultralydstest kun 1 til 2 mindre defekter på hver ventilskal. Alle ventilskaller opfyldte designkravene med hensyn til dimensioner. Til sidst opfyldte over 30 ventilskaller produceret i batcher standarderne. De fysiske billeder af ventilskalprodukterne er vist i figur 12.
3 Konklusion
(1) Med hensyn til størkningstilførsel blev der udarbejdet en rimelig støbeprocesplan. Ved hjælp af MAGMA-størkningssimuleringssoftware blev forskellige metoder, såsom zoneopdelt og segmenteret køling af kølejern, flerlags stigrørstilførsel og et dobbeltlags stort åbent hældesystem, anvendt. Dette løste effektivt problemerne med porøsitet og slaggeindhold i ventilskallen, og produktets UT-kvalitet var god.
(2) Med hensyn til forebyggelse og kontrol af revner blev revneproblemet i ventilskallen effektivt løst gennem kontrol af smeltning, støbeproces, støbeproces og varmebehandlingsteknologi.
(3) Med hensyn til dimensionskontrol og batchfremstilling blev der gennem DOE-simulering under forskellige randbetingelser valgt en lineær krympningsværdi, der matchede virksomheden. Modellen anvendte moderne numerisk styringsteknologi, og støbningen anvendte kernesamlingsmetoden. Modellen og støbehulrummet blev også underkastet tredimensionel datadetektion. Denne højpræcisionsfremstillingsmetode sikrede nøjagtigheden af modellens dimensioner og stabiliteten af produktkvaliteten og lagde et solidt fundament for en gnidningsløs fremskridt inden for batchstøbning.
I sidste ende blev støbeprocessens gennemførlighed verificeret gennem batchfremstilling. Hver ventilskal havde en god samlet kvalitet uden synlige slaggeaflejringer, porøsitet, koldslags- eller revnedefekter på overfladen. Den ikke-destruktive testning, kemiske sammensætning og mekaniske egenskaber opfyldte alle de tekniske krav. Batchfremstilling af 30 stk. blev opnået i én produktionsgang.
Vigor har mere end 20 års erfaring og et professionelt team inden for støbning og smedeprocesser. Hvis vi kan hjælpe med noget, eller hvis du har produkter, der skal udvikles, er du velkommen til at kontakte os på info@castings-forging.com

