


Viden
Støbning og filtrering af smeltet jern
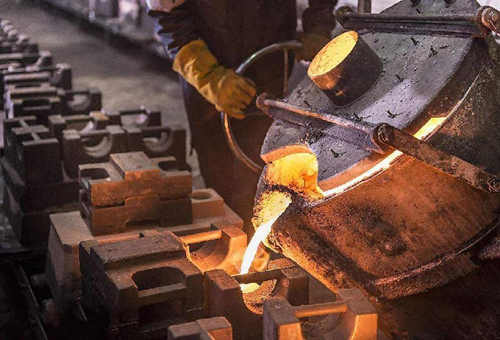
Støbegodsets portsystem er primært ansvarligt for at overføre rent og slaggefrit smeltet stål fra støbeskeen til formhulrummet uden at forårsage sekundær oxidation eller gasabsorption. I et vist omfang påvirkes alle legeringer af slaggedannelse, og nogle, såsom aluminiumbaserede og kobberbaserede legeringer, er særligt modtagelige.
Det vigtigste aspekt ved støbning er at introducere metallet i formen uden turbulens, med den lavest mulige hastighed og med en passende fyldningshastighed. Den optimale fyldningshastighed for en specifik legering kan ikke betragtes som en fast værdi, men afhænger af mange faktorer, såsom støbegodsets vægt, tværsnitstykkelsen og støbegodsets form. For høje strømningshastigheder øger muligheden for turbulens, jetting og oxidation i metallets forende, hvilket kan føre til en reduktion af mekaniske egenskaber eller endda skrapning af støbegodset.
Den nødvendige høje fyldningshastighed er i konflikt med den lave strømningshastighed, især for legeringer, der er tilbøjelige til slaggedannelse. Dette resulterer ofte i et overdimensioneret indløbssystem, der langt overstiger de sædvanlige arealbaserede proportioner af indløbssystemet. For sådanne legeringer er det ideelt at hælde ved hjælp af et "trykløst" indløbssystem ved at fjerne den øverste overflade af udløbsrøret. Dette sikrer, at udløbsrøret altid er fuldt flydende. Afstanden mellem indløbsbrønden og den første indre indløbsrør bør være så stor som muligt for at give slaggen tid til at flyde og blive fanget af udløbsrørets øverste overflade. Indre indløbsrør bør placeres så tæt på bunden af støbegodset som muligt for at minimere turbulens i formhulrummet.
Hældebøsningen: Hældekoppen bør bruges til alle støbegods undtagen de mindste. Den bør være designet til hurtigt at fylde støberøret og opretholde et konstant tryk under hældeprocessen. Et forudindtaget design med en dæmning kan opnå dette. Hældekoppens form bør være rektangulær for at lette den opadgående cirkulation under hældning, hvilket hjælper med at fjerne slagge. Hældekoppens udløb bør være bueformet og matche støberøret. Der anvendes normalt en prop i hældekoppen, så hælderøret kan fylde den helt, før proppen fjernes, hvilket giver slaggen tid til at flyde.
Direkte hældning i indløbet eller brug af en konisk foring til direkte strømning i indløbet anbefales ikke, da det ikke blot forårsager dannelse og indføring af luft og slagge i indløbssystemet, men også genererer overdreven turbulens i indløbssystemet på grund af den højhastigheds metalstrøm.
Indløbet: Indløbet styrer støbegodsets fyldningshastighed og er den vigtigste del af indløbssystemet. Under produktionen skal indløbet gradvist mindskes i størrelse, med et mindre kontrolområde i bunden, og andre komponenter i indløbssystemet bestemmes af indløbets udløbsareal.
Der findes mange formler og nyttige diagrammer til at bestemme hældningen på indløbet. Med udgangspunkt i kontrolområdet er en 5-graders konus tilstrækkelig. Når indløbets højde overstiger 300 mm, anbefales det at øge tværsnittets diameter (eller sidelængde) med 50 %. Indløbets tværsnit kan være cirkulært, firkantet eller rektangulært. Der er beviser, der anbefaler brugen af et rektangulært tværsnit, fordi det har en tendens til at reducere dannelsen af hvirvler og gasabsorption. Hvis der ikke er andre grunde, er firkantede og rektangulære tværsnit lettere at fremstille end cirkulære.
Stødrørsbasen: Da strømningshastigheden er maksimal ved stødrørets udløb, er det vigtigt at buffere væskestrømmen og tillade den at skifte fra lodret til vandret retning med minimal turbulens. De anbefalede dimensioner for stødrørsbrønden er: en diameter på 2 til 3 gange diameteren af stødrørets udløb og en dybde på 2 gange dybden af løberen.
Løber og porte: Som tidligere nævnt bør støbningen ideelt set udføres i et trykløst portsystem (løberen i den nederste form og de indre porte i den øvre form). Løberens areal bør være 2 til 4 gange arealet af indløbsbrønden, og det samlede areal af de indre porte bør være mindst lig med eller større end det dobbelte af løberens areal. Dette sikrer den nødvendige fyldningshastighed ved den lavest mulige hastighed. Legeringer, der er særligt følsomme over for slagge, kræver større indløb og porte for at sikre den minimale strømningshastighed. Det ideelle tværsnit af indløbet er rektangulært med et bredde-til-dybdeforhold på 2:1. Den brede øvre overflade er designet til at maksimere indfangningen af slagge og indeslutninger af indløbet. Når indløbet har flere porte, mindskes indløbets areal, når det passerer gennem hver port, for at sikre ensartet strømningshastighed ved hver port. Det er også en god praksis at placere en slaggebeholder i enden af indløbet for at opsamle det stærkt oxiderede metal, der fylder det først. Den position, hvor porten forbinder til hulrummet, bør være så lav som muligt for at undgå turbulens forårsaget af væskedråber. Ligesom indløbet bør portens tværsnit være rektangulært snarere end kvadratisk for at undgå dannelse af "hot spots" ved kontaktpunktet med støbegodset og efterfølgende krympehulrum. Det nøjagtige forhold mellem portens bredde og tykkelse bestemmes af støbegodsets størkningstid. Baseret på erfaring bør portens tykkelse være mindre end en tredjedel af støbegodsets tykkelse ved forbindelsespunktet.
Filtrering: Metalfiltre har været i udbredt brug i flere år. De findes i forskellige former, lige fra simple filtre og vævede stoffer til forskellige typer keramiske blokke. Keramiske filtre falder primært i to kategorier: den ene er ekstruderet med lige og parallelle huller; den anden er skumkeramik, der består af en skumlignende keramisk struktur uden en specifik poreorientering. Fordelene ved at bruge keramiske filterblokke er veldokumenterede. De er yderst effektive til at fjerne indeslutninger og kan forbedre de mekaniske egenskaber. Skumkeramiske filterplader har klare fordele i forhold til ekstruderede filterplader. Når metal passerer igennem, deles den indledende metalstrøm ikke, hvilket reducerer muligheden for sekundær oxidation ved filterpladens udløb. Kapaciteten af skumkeramiske filterplader, eller den samlede mængde metal, der kan passere igennem, før det blokeres, varierer afhængigt af støbelegeringens tendens til slaggedannende. Filterpladens kapacitet påvirkes også af den opstrøms proces i filterpladens hældesystem. For eksempel, hvis metallet, der når filterpladen, indeholder en betydelig mængde slagge, vil filterpladens kapacitet falde kraftigt. Filterplader bør ikke bruges uforsigtigt og skal bruges sammen med et solidt hældesystem for at opnå nyttige resultater.
Vigor har mere end 20 års erfaring og et professionelt team inden for støbning og smedeprocesser. Hvis vi kan hjælpe med noget, eller hvis du har produkter, der skal udvikles, er du velkommen til at kontakte os på info@castings-forging.com

