


Viden
Analyse af årsagerne til den ukvalificerede slagfasthed af 30CrNiMo støbte ståldele
Resumé: Som svar på problemet med substandard slagenergiabsorption i 30CrNiMo støbte ståldele efter bratkøling og anløbning, blev årsagerne til den substandard slagenergiabsorption analyseret ved hjælp af metoder som brudanalyse, metallografisk undersøgelse, hårdhedsprøvning og analyse af kemisk sammensætning. Resultaterne indikerede, at brudfladen på 30CrNiMo støbte ståldele var intergranulær. Metallografisk undersøgelse viste, at kornene i den bratkølede tilstand var ujævne med tilstedeværelsen af blandede korn. Nb akkumulerede sig ved de oprindelige austenitkorngrænser for at danne NbC, hvilket ikke kun reducerede aktiviteten af korngrænserne og hindrede korngrænsemigration, men også dannede talrige andenfasepartikler, der fastgjorde korngrænserne og konsoliderede korngrænsearven. I sidste ende førte dette til en forgrovning af austenitkorn, en stigning i stålets duktilt-sprødhedsovergangstemperatur og dannelsen af sprøde transgranulære brud og lav slagfasthed, når stålet blev slagfastgjort ved stuetemperatur.
Nøgleord: 30CrNiMo stål; slagenergiabsorption; intergranulær brud; NbC; korngrænseadskillelse 30CrNiMo stål anvendes i vid udstrækning i minedriftsmaskiner på grund af dets høje hærdbarhed, fremragende omfattende mekaniske egenskaber og gode kold- og varmbearbejdningsegenskaber. Produktionsprocessen for 30CrNiMo støbte ståldele omfatter støbning, normalisering (890 ℃ × 1 time, luftkøling), bratkøling og anløbning (880 ℃ i 1 time, vandbratkøling, 600 ℃ anløbning i 2 timer). Under ydeevnetestning var slagenergiabsorptionen under standard (alle testværdier var mindre end 10 J, langt under den nedre grænse for den krævede værdi på 34 J). Slagprøverne blev taget fra enkeltstøbte testblokke, og prøveudtagningsstederne er vist i figur 1. Denne artikel fastlagde årsagerne til den under standard slagenergiabsorption af de støbte ståldele gennem laboratorietestning og analyse ved hjælp af scanningselektronmikroskopi og optisk mikroskopi.
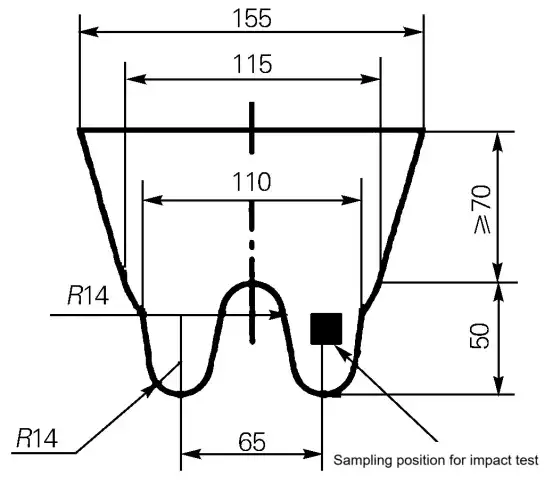
Fig. 1. Prøveudtagningssted for anslagsprøverne
1 Fysisk og kemisk inspektion
1.1 Mikroskopisk morfologi af brudfladen
Brudoverfladen af slagprøverne blev observeret ved hjælp af et ZEISS EVO15 scanningselektronmikroskop. Brudoverflademorfologien er vist i figur 2. Som det kan ses af figur 2, var den makroskopiske brudoverflademorfologi unormal med mange små planer på brudoverfladen, hvilket var en tydelig intergranulær brud. Under scanningselektronmikroskopet var mange striber fordelt på de små planer af brudoverfladen. Ved yderligere forstørring viste striberne kløvnings- og kvasikløvningstræk; kanterne på begge sider var smilehuller-morfologier.
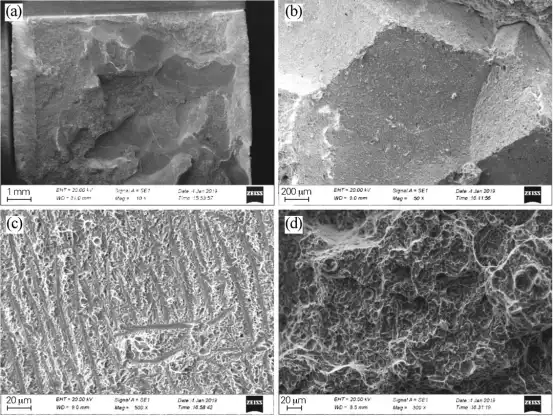
Fig. 2 SEM-brudmorfologier af det normaliserede testede stål (a) makroskopisk; (b) intergranulær brud; (c) krystallinsk mikrostruktur som støbt; (d) fordybningsmorfologi (d) fordybningsmorfologi
1.2 Energispektrumoverfladescanning og sammensætningsanalyse
X-Max50 energispektrumanalysatoren blev brugt til at udføre en analyse af mikroarealsammensætningen på stribeområdet i brudfladen. Resultaterne er vist i figur 3. Som det fremgår af figur 3, viser overfladescanningsresultaterne af brudfladen, at fordelingen af Nb er ujævn, og at der er et segregationsfænomen. Resultaterne af den kvantitative analyse viser, at Nb-indholdet i stribeområdet er 1.74 %, og at Nb-indholdet mellem striberne er for lavt til at kunne detekteres. Nb-indholdet i stribeområdet er højere end i det ikke-stribede område omkring det.
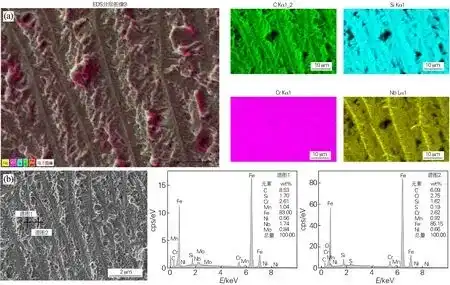
Fig. 3 EDS-analyse ved lille planbrud af det afkølede og anløbne stål (a) resultater af overfladescanning ved kanten; (b) resultater af kvantitativ analyse ved kanten og mellem kantene. (b) resultater af kvantitativ analyse ved kanten og mellem striberne
1.3 Mikrostruktur
Prøver blev taget fra samme parti af støbte, normaliserede, bratkølede og hærdede prøver på samme sted. De blev ætset med en 4% salpetersyrealkoholopløsning og derefter undersøgt under et ZEISS Imager.M2m optisk mikroskop. Resultaterne er vist i figur 4. Den støbte mikrostruktur består af intergranulære strimler og blokke af ferrit med nåleformet ferrit og perlit inden i kornene. Den normaliserede mikrostruktur er ferrit + perlit + granulær bainit. Den bratkølede mikrostruktur er martensit + granulær bainit. Den hærdede mikrostruktur er hærdet sorbit.
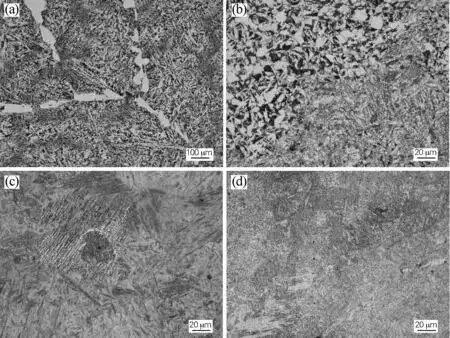
Fig. 4 Mikrostruktur af det testede stål under forskellige varmebehandlingstilstande (a) støbt; (b) normaliseret; (c) bratkølet; (d) anløbet (b) normaliseret; (c) bratkølet; (d) anløbet
Der blev udført kornstørrelsesinspektion på de støbte og afkølede mikrostrukturer, og resultaterne er vist i figur 5. Kornstørrelsen af den støbte mikrostruktur er ringere end den 00-kvalitet, der er specificeret i GB/T 6394-2017 "Metode til bestemmelse af den gennemsnitlige kornstørrelse af metaller", og kornstørrelsen er relativt tæt på størrelsen af de små planer på brudfladen. Kornstørrelsen af den afkølede mikrostruktur er ekstremt ujævn og viser en dobbelt kornstørrelseskarakteristik.
1.4 Inspektion af kemisk sammensætning
Der blev taget prøver fra slagprøveemnerne, og den kemiske sammensætning blev kontrolleret ved hjælp af et 5110VDV plasmaemissionsspektrometer og en DK 606 infrarød kulstof-svovlanalysator. Resultaterne er vist i tabel 1. Det fremgår af tabel 1, at den kemiske sammensætning af slagprøveemnerne overholder kravene til ZG30CrNiMo-stål i JB/T 5000.6-2007 "Generelle tekniske betingelser for tunge maskiner - Del 6: Støbte ståldele".
1.5 Hårdhedsinspektion
FM-310 mikrohårdhedstesteren blev brugt til at teste hårdheden af spaltningsmorfologiområdet og fordybningsmorfologiområdet på brudfladen af slagprøveprøverne. Testkraften var 0.98 N, og testkraftens holdetid var 10 sekunder. Fem testpunkter blev udvalgt i hvert område. Den gennemsnitlige hårdhed af spaltningsmorfologiområdet var 334HV0.1, og den gennemsnitlige hårdhed af fordybningsmorfologiområdet var 328HV0.1. Der blev ikke observeret nogen signifikant forskel i hårdhed mellem de to områder.
2 Analyse og diskussion
Resultaterne af det kemiske element viser, at den kemiske sammensætning af den støbte ståldel overholder kravene til ZG30CrNiMo-stål i JB/T 5000.6-2007. Hårdhedstestresultaterne udelukker muligheden for ujævn materialehårdhed, der forårsager svigt i absorptionen af slagenergi. Den mikroskopiske morfologi af brudfladen viser, at slagtestprøven har intergranulært brud. Størrelsen af de små planer på den intergranulære brudflade er relativt tæt på den oprindelige austenitkornstørrelse i den støbte tilstand, hvilket indikerer, at der er et korngrænsearvsfænomen under varmebehandlingen af den støbte ståldel. Generelt er drivkraften for korngrænsemigration omvendt proportional med korngrænsens krumningsradius. Jo større den oprindelige kornstørrelse er, desto ligere er korngrænsen, og krumningsradiusen er næsten uendelig, desto mindre sandsynligt er det, at den migrerer under efterfølgende opvarmning, og desto mere sandsynligt er det, at den oprindelige korngrænse bevares intakt. Resultaterne af energispektruminspektionen viser, at Nb-indholdet ved striberne er højere end i de omgivende områder uden striber, hvilket indikerer, at der er Nb-segregering i stålet. Nb er et stærkt karbiddannende element og findes hovedsageligt i form af NbC-karbider i stål. Når der er udfældninger ved korngrænserne i stål, er de vanskelige at opløse fuldstændigt ved den generelle varmebehandlingstemperatur og kan derfor ikke elimineres [1]. Resultaterne af den metallografiske inspektion viser, at der blev dannet ferrit + perlit og granulære bainit-mikrostrukturer under normaliseringsbehandlingen. For 30CrNiMo-stål kan der ifølge relevant forskning [2] på grund af tilstedeværelsen af høje Cr-, Ni-, Mo- og andre legeringselementer forekomme ikke-ligevægtstransformation selv ved en relativt langsom afkølingshastighed. Når bainit eller martensit er dannet, kan efterfølgende normalisering eller bratkøling og anløbning, ifølge ståls mikrostrukturarvsfænomen [3], muligvis ikke eliminere denne mikrostruktur, hvilket resulterer i blandede korn eller grove korn i de varmebehandlede prøver. Da Nb har den effekt, at det øger hærdbarheden og hæmmer dannelsen af perlit, indikerer det, at legeringselementsegregationen i stålet ikke blev elimineret ved normalisering, og de ujævne korn i den efterfølgende bratkølede tilstand og forekomsten af blandede korn indikerer også eksistensen af legeringselementsegregation. Segregationen af legeringselementer ved korngrænserne kan ændre korngrænsernes migrationsegenskaber. På den ene side kan legeringselementerne, der er segregeret ved korngrænserne, reducere korngrænsernes aktivitet og hindre deres migration. På den anden side kan de danne flere andenfasepartikler for at fastgøre korngrænserne og konsolidere korngrænsearven [4].
3 Konklusioner og forslag
1) Gennem detektion og analyse af slagbrudfladen på 30CrNiMo støbte ståldele er det konstateret, at den ikke-ligevægtstransformerede mikrostruktur og korngrænsearv forårsaget af legeringselementsegregation er de direkte årsager til den manglende absorption af slagenergi i prøverne. 2) Som reaktion på forekomsten af ikke-ligevægtstransformerede strukturer, såsom bainit, i prøverne efter normalisering, blev normaliseringsprocessen justeret til isotermisk udglødning for at forhindre ikke-ligevægtstransformation, hvilket kan reducere graden af korngrænsearv og effektivt forbedre prøvernes slagfasthed.

